查看: 3|回复: 0

SLA固化成型:视频道具党绕开外包坑的实用硬技术

[复制链接]

1542

主题

0

回帖

4676

积分

投稿达人V6

积分
4676
发表于 2026-10-22 06:26 | 显示全部楼层 |阅读模式
别刷了。

上次拍那条近未来科幻短片,找道具厂做个带外露管线的宇航头盔,报价3800,等货12天,差点把原定的拍摄期拖黄。转头自己摸了三个月SLA固化成型的整套流程,花了不到800块打了三个适配不同镜头的版本,表面质感比厂子里出来的还顺。

很多剪辑区的朋友一听到3D打印就皱眉头,觉得那是工业圈的事,跟剪片子做内容没关系。真不是。

别拿SLA固化成型和桌面FDM混为一谈

之前我也犯过傻,花一千多买了个FDM打印机,打出来的模型层纹粗得能当搓衣板,拍微距的时候连每一层塑料的堆叠缝隙都看得清,后期逐帧修瑕疵修到眼睛发花。

直到碰了SLA才知道差在哪。SLA固化成型是靠紫外激光逐层扫描液态光敏树脂,扫到哪哪固化,层厚能压到0.02mm,打出来的表面摸上去是类似光滑烤漆的触感,根本不需要花几个小时粗磨。


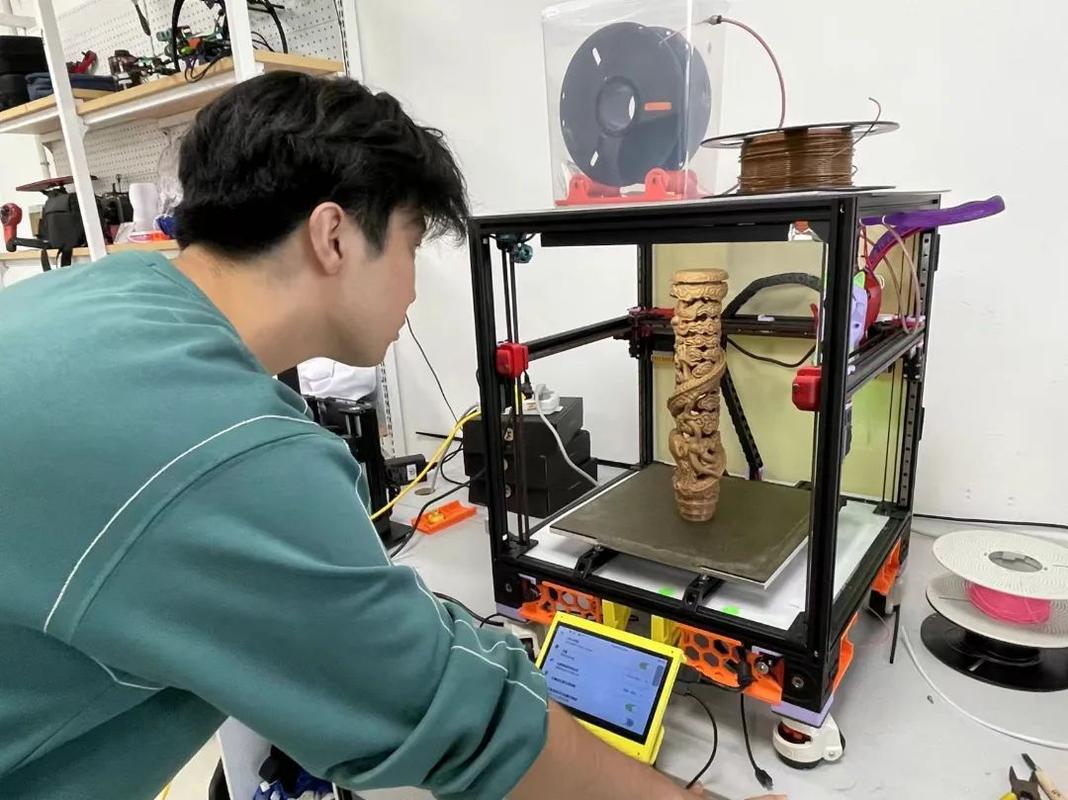
SLA光固化3D打印机打印影视道具的工作过程


💡 别上来就冲那种标称"工业级高精度"的顶配机型,我第一台踩坑的时候,选的树脂收缩率超过8%,打出来的薄翼装甲,放摄影棚的补光灯底下烤俩小时直接翘边,连带着前面搭的场景都歪了。建模的时候就得把树脂的收缩率算进去,差0.1mm,镜头怼近了就是明晃晃的穿帮。

给镜头做的SLA模型,根本不用追求极限参数

论坛里总有人吹,打SLA就得用0.01mm的层厚,不然就是浪费技术。纯纯的消费主义陷阱。

你拍视频的时候,主机位离道具最少也有半米,就算是微距镜头怼到10cm的距离,0.05mm的层厚在画面里根本显不出来。真要是硬上0.01mm的层厚,打印速度慢一半,树脂耗材多花三分之一,纯属给商家送钱。

✅ 亲测有效的参数:0.03mm到0.05mm的层厚是适配镜头拍摄的黄金区间,拍普通中景的道具,层厚设0.05mm就行;拍特写、微距的关键道具,层厚调到0.03mm,抛完喷一层哑光底漆,表面细腻度跟工厂注塑出来的工业品没差,连后期修瑕疵的时间都能省一半。

之前帮朋友剪定格动画,他图便宜用FDM打了一堆小人角色,层纹粗到在镜头里像穿了层横纹毛衣,后期逐帧修那个纹路修了整整三宿,最后剪片的时间比做模型的时间还长。换SLA打出来的模型,表面光滑到几乎不用额外处理,省下来的时间多剪两个转场镜头不香吗?


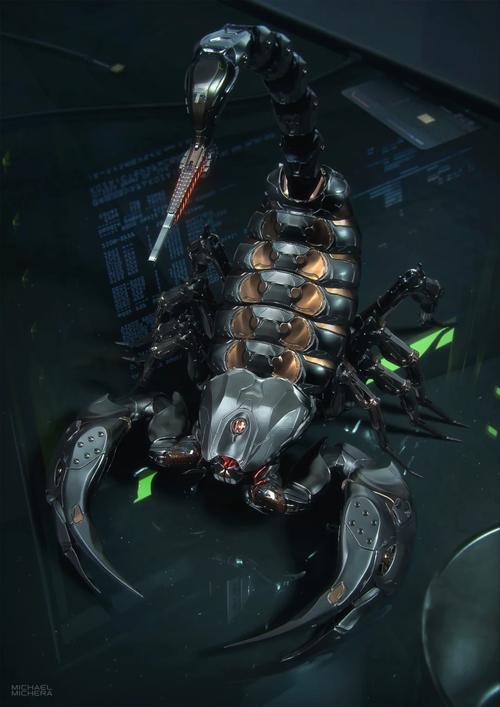
SLA固化成型的科幻影视道具表面质感特写


没人提前说的那些隐形踩坑点


没人提前说的那些隐形踩坑点


第一次自己打模型的时候,踩的坑能凑半页纸。

❗ 最容易忽略的细节:二次固化是决定道具上镜质感的核心步骤。打完的模型别着急拆完支撑就往镜头前摆。我第一次打那个悬疑片里的线索金属牌,拆完支撑冲完酒精就直接上镜了,打灯的时候发现表面泛着一层黏糊糊的油光,反光乱得一塌糊涂,后期怎么调白平衡都不对。原来没做二次固化的光敏树脂,表面会一直析出低分子的粘性物质,粘指纹就算了,拍出来的质感像蒙了层没擦干净的塑料膜。正确的操作是,拆完支撑用酒精把表面冲干净,放紫外固化箱里照15分钟,拿细砂纸顺着纹路抛30秒,喷一层薄的消光漆,那个质感才够扎实。

不过话说回来,树脂真不能乱买。那种9.9包邮的所谓"高韧性树脂",打出来的薄件跟脆饼干似的,拿手里稍用点劲就裂。上次我打那个可动机械臂的关节件,本来想做个能摆姿势的道具,结果装的时候一掰,直接断成三截,重打花了快两个小时,耽误了一下午的拍摄进度。

现在我工作室但凡需要小尺寸的定制道具,全是靠SLA自己打。不用跟外包厂排工期,改尺寸改细节当天就能出件。上次客户临时要调整那个悬疑片的线索道具造型,本来找厂做要等一周,我在建模软件里调了下细节,三个小时就打出来了,客户当场加了两千块的加急费。

说真的,做内容这行,手里多门能直接落地的硬技能,真比存几百套预设模板有用多了。
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0
在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表