查看: 2|回复: 0

剪片修机必看:尖嘴钳弯折的正确操作和避坑指南

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-14 18:25 | 显示全部楼层 |阅读模式
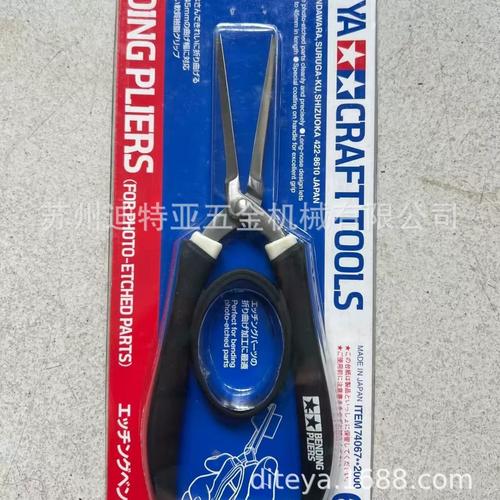
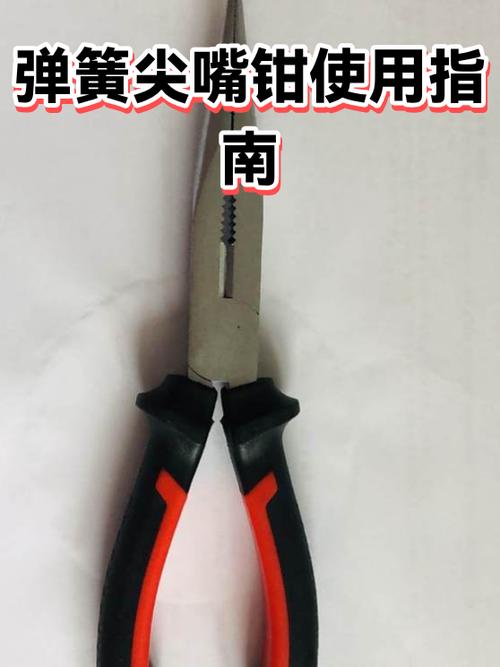
很多剪辑师只会坐电脑前剪片,碰到器材出点小问题就找维修,一等就是好几天,赶单的时候真能把人急死。其实很多小问题,一把尖嘴钳就能解决,核心就是会不会正确做尖嘴钳弯折。

为什么剪辑师要自己练尖嘴钳弯折?


兔笼挡片歪了、稳定器配重卡扣变形、监视器支架卡位不对、做手工道具要弯细铁丝…这些天天碰得到的小问题,哪用找外人?

我上个月赶一个美妆品牌的商单,开拍前一天发现手持稳定器的配重卡扣歪了,塞不进配重块,寄修要一周,客户后天就要交粗剪,当时脑壳都大了。翻出工具箱找了把尖嘴钳,自己掰,第一次掰错了角度,调整了两次就搞定,省了大几万的违约金不说,还没耽误进度。

说白了,干我们这行,手头能解决的小问题别等,越等越误事。


视频剪辑师用尖嘴钳弯折兔笼挡片现场图


尖嘴钳弯折的核心操作细节


很多人拿起来夹了就掰,这是错的。

弯出来要么角度不对装不上,要么表面全是钳痕,要么用两次就断。真正正确的操作,每一步都有讲究。

首先,下料一定要留回弹余量。你要弯90度,下料的时候,至少多留1.5倍料厚的长度。比如你掰的是1mm厚的不锈钢挡片,就要多留1.5mm,弯完回弹之后,尺寸刚好对得上。不然你按精确尺寸下,回弹完短一大截,直接废了。

其次,夹料一定要垫东西。别让钳口直接咬在工件的正面,剪一块废键盘膜或者剩下的遮光黑纸垫进去,弯完表面一点痕迹都没有,不会硌到线材,也不会刮花器材的漆面。💡

最关键的一点,我们修器材用到的基本都是薄铝片、薄不锈钢,全部用冷弯折,绝对不要加热。我见过有人为了好掰,拿打火机烧,结果铝合金加热后晶界变脆,用两次直接断了,好好一个兔笼直接废了,得不偿失。

弯折发力要分三次,别一步到位。第一次夹稳了压出浅痕,对齐你画的标记线,调整位置没错再发力;第二次弯到比目标角度小个十到十五度,停下来再核对一次尺寸;最后再压到你要的角度,松手之前稳个十秒定型。

说实话,我刚上手那会,一口气掰到底,废了三个定制兔笼挡片,才记住这个教训❗


尖嘴钳弯折薄五金标记划线示意图


新手最容易踩的几个坑


新手最容易踩的几个坑


第一个坑,用钳口磨平的旧尖嘴钳。夹不住打滑,一不留神就划手,我上个月才被划了个一厘米的口子,贴了三天创可贴,敲键盘剪片都不利索。钳子不行就换,一把好的工业尖嘴钳也就百八十块,能用五六年,真不贵。

第二个坑,发力方式错了。很多人掰的时候靠拧钳子本身发力,不是掰手腕。不对,手臂稳住,发力点在手腕,整体发力掰,不是拧钳柄。拧着掰不仅工件容易歪成螺旋,还会把尖嘴钳的转轴磨松,用不了几次钳口就对不齐,直接废钳子。

第三个坑,追求太完美的角度,反复掰同一个地方。金属反复弯折会疲劳,你掰过来掰过去三五次,直接就断了,所以宁可慢一点,一次对好,别来回折腾。

不过话说回来,要是你需要弯折超过3mm厚的硬料,那别硬用普通尖嘴钳,换省力钳吧,不然胳膊酸一天,还不一定能掰动,犯不上。✅

其实不光修器材,拍实景道具、做手工定格动画的时候,也经常要弯细铁丝做支撑,尖嘴钳弯折用对了,做出来的支架挺括不晃,拍出来的素材不用后期再反复做稳定,省出来的时间多剪两刀不好吗?

上次我做一个文创产品的宣传片,要拍手工活字印刷的过程,就是自己用尖嘴钳弯了几个细铁丝支架,把木质字模撑成需要的角度,拍出来稳稳的,后期省了两个多小时的防抖处理,太香了。

小技巧记一个:弯细铁丝做弧形支架的时候,把尖嘴钳反过来,用平头的那一面贴住铁丝慢慢推,弯出来的弧特别均匀,不会有硬棱,拍的时候根本看不到支架的痕迹,比你用手拧出来的好看一万倍。
今日推荐
剪线党必看:热缩管加热收缩的正确姿势,少踩八成坑
谁做桌面剪辑,桌肚没堆着半米长的杂线?SDI导监线、卡农音频线、稳定器供电线,改个接头换个插头,缠电工胶布丑得辣眼睛,用热缩管包又总是缩不好——要么皱成腌菜,要么烧糊出洞,好好一根线直接废了。 选对热缩管,别第一步就错 很多人买热缩管只看直径,选个能套进去的就完事。这不对。 热缩管核心参数是收缩比,市面最常见的是2:1,还有3:1、4:1的加厚款。你要

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表