查看: 8|回复: 0

车床切削螺旋:剪机械类视频必知的核心细节

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-18 10:57 | 显示全部楼层 |阅读模式
上周帮机械厂的老师傅剪螺旋切削教程,熬到凌晨三点差点把键盘扔出窗外。
之前剪美妆美食剪惯了,第一次碰工业类内容,才知道这里面的坑太多了。
很多做机械UP主的,自己拍自己剪,手艺没得说,剪出来的视频就是没人看。问题出在哪?大半出在没抓住车床切削螺旋的核心看点。

拍剪前就要明确:你要给观众看什么


大多新手剪车床切削螺旋,最喜欢把整段机床空转、走位的原素材全放进去,动不动就十分钟起步,谁受得了啊。
说实话,观众点进来看,要么是学手艺,要么就是看成型的爽感。没人愿意陪你熬时间等螺旋出来。


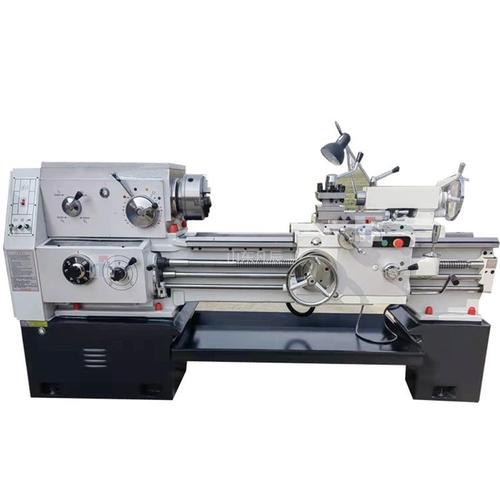
普通CA6140车床切削螺旋进刀特写实拍


螺旋切削最核心的看点,从来不是机床转得有多稳,是刀尖啃过工件,铁屑顺着螺旋槽成型的那一瞬间
我第一次剪的时候,把三分钟的进刀过程原速放完,发出去第一天评论全是“看完睡着了”,丢人丢大了。
后来改了版,把空转走刀全部两倍数快进,只把每次刀尖接触工件、铁屑卷出来的画面慢放0.5倍,完播率直接翻了三倍。
💡这里提一句:剪的时候如果素材分辨率够,一定要把刀尖区域放大,让观众能清晰看到切屑的变形,比你贴一百张参数图都有用。

不同螺旋的剪辑节奏,完全不一样


你别以为所有螺旋都是一个剪法。三角螺纹和大螺距梯形螺旋,切削逻辑不一样,剪辑节奏就得跟着变。
做普通小三角螺纹,进刀快,走刀稳,每一次吃刀量小,剪的时候节奏就得紧。每一刀切完直接切下一刀,画面间隔不要超过两秒,看着就是一气呵成,爽点密集。


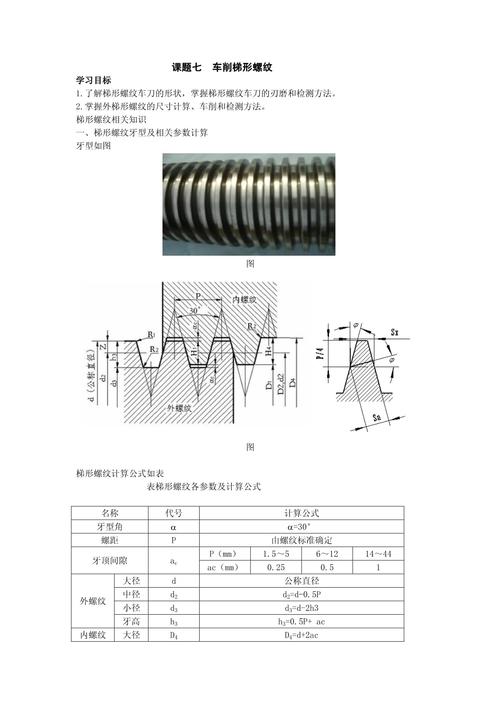
车床切削三角螺纹与梯形螺纹成品对比图


要是做大螺距的传动螺杆呢?那切削次数多,每次吃刀量大,你就得给观众留反应时间。每三到四次走刀,插一个工件的截面特写,让大家看清楚槽型对不对,哪里进刀多了哪里少了,专业观众一眼就懂。
❗说个踩过的坑:我之前见过一个UP主切100mm以上的大螺距螺杆,把十五次走刀全原速放,时长快十分钟,播放量连一百都没破,真的太可惜了那么好的手艺。
大螺距螺旋剪什么?就剪最后一刀成型的时候,完整的铁屑顺着螺旋槽完整卷出来的那个画面!慢放一倍,发出去弹幕全是“极度舒适”,这就是爽点踩对了。

给剪辑师的几个实用小提醒


给剪辑师的几个实用小提醒


说实话,很多剪辑师都是后期拿到素材才救火,提前跟拍摄的师傅提几个要求,能少熬很多夜。
第一,一定要让拍摄者站在刀尖侧前方拍,别站在师傅那一侧挡着刀尖,我上次拿到一个素材,师傅全程挡着核心画面,我只能裁剪放大,画质糊得像马赛克,根本救不回来。
第二,一定要拍一张成品拿在手里转动的特写,让观众能360度看到螺旋的规整度,比你放一万张示意图直观多了。
第三,开机床工作灯!别拍出来整个画面灰蒙蒙的,后期调亮度全是噪点,白瞎了好画面。
✅还有个小技巧,我现在剪这类视频,都会把当前螺旋的导程、螺距参数做成半透明小字,打在画面右下角,不挡内容,专业观众想看就能看到,新手也能记下来,好评特别多。
不过话说回来,很多人剪车床切削螺旋,就喜欢加一堆花里胡哨的转场,又是闪白又是滑动转场,完全没必要。你就硬切就好了,把干净的画面留给切削过程就行。转场加的越多,越分散观众注意力,完播率越低,亲测有效。
上次那个教程改完发出去,三天涨了两千多粉,全是来找老师傅要加工参数的,现在老师傅天天喊我去他那蹭饭,说我帮他把活盘活了。
其实哪有那么复杂,你只要抓住观众想看什么,把没用的垃圾剪掉,把爽点放大,自然就有播放。车床切削螺旋本身就是个自带流量的内容啊,那种规整的秩序感,从一根光圆钢筋变成完美螺旋的过程,本身就够吸引人了,你只要不剪砸,就成功了大半。
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表