查看: 4|回复: 0

铣刀加工碎屑:被加工视频创作者忽略的专业细节

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-20 17:19 | 显示全部楼层 |阅读模式
剪工业加工视频快五年,接过不下百条铣削加工的商单和教程片,我最近才越发觉得,绝大多数人,不管是加工师傅还是拍片子的剪辑,都没把铣刀加工碎屑当回事。

没人拍,没人剪,更没人当回事。可恰恰就是这个小细节,能决定一条加工视频够不够专业,能看出铣刀参数调得对不对。

为什么铣刀寿命差一半?问题出在没看懂碎屑


很多工厂传素材给我,全程都是成品成品成品,要么就是主轴转来转去,就是不给掉下来的碎屑一个镜头。说实话,你把碎屑拍清楚,老师傅一眼就能说出参数对不对,比测半天硬度还准。

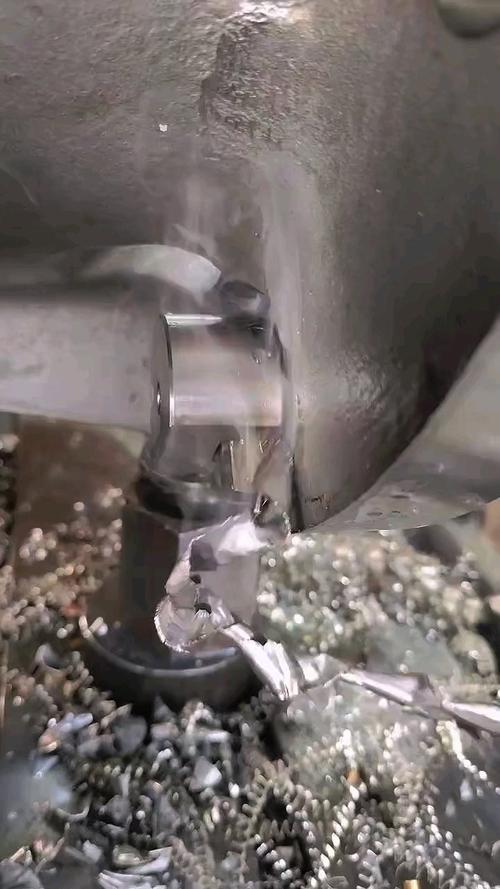
合格的碳钢粗铣碎屑,应该是蜷成拇指长短的C形碎块,掉在料斗里哗哗响,摸着不烫手,也不会缠在刀杆上。


数控铣削合格C形铣刀加工碎屑实拍


要是出来的碎屑是一米多长的长条,缠得刀轴像个毛线团?完蛋。这刀不出三天肯定崩刃。我上个月剪一个汽配厂的加工教学片,他们粗铣45号钢,碎屑拉得比操作工小臂还长,绕着刀杆缠了三圈,操作工还说“能切动就行,不用调”,结果当天换刀的时候,进口合金铣刀的刃口已经磨出一个整齐的小缺口,好好一把几百块的刀就这么废了,真的暴殄天物啊!

缠刀的长屑会不断摩擦已经加工好的工作面,还会把切削热量全闷在刃口上,软了刀刃,刀当然废得快。别拿“反正便宜刀”说事儿,再好的刀也经不住这么造。

不同加工材质的碎屑判断逻辑


💡 铝料加工:切铝最烦粘刀,要是碎屑整块粘在刃口上掉不下来,百分百是进给太慢,或者冷却液没喷到刃口位置。合格的铝屑应该是松散的短卷,摸起来不沾手,刃口干干净净。

❗ 调质钢材加工:碎屑如果切出来就是发蓝色,那不用想,切削速度太高了,热量散不出去,已经把刃口烧软了,赶紧降转速,别犹豫。多切半小时,刀直接报废。

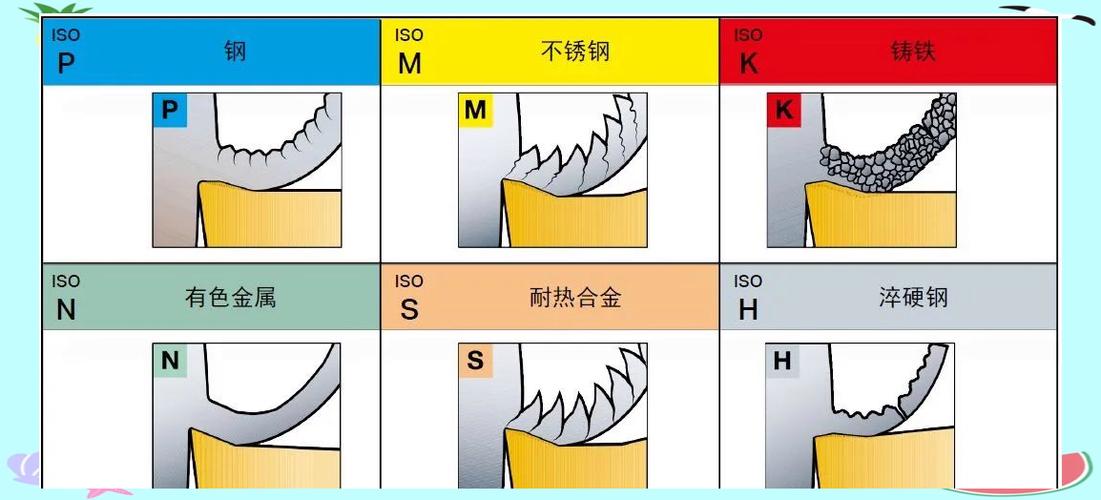
✅ 不锈钢加工:不锈钢粘性大,很容易出长屑缠刀,合格的不锈钢铣削碎屑应该是分段的短卷屑,哪怕稍微长一点,也会自己断掉掉下来,不会缠刀。


不同材质铣刀加工碎屑状态对比图


不过话说回来,现在很多年轻操作工只会照着程序走,根本不会停下来看一眼碎屑是什么样,出了问题就甩锅给刀具质量不好,其实就是参数差了一点,调一下进给转速就能解决的事。我剪过一个国有大厂的内部培训视频,老师傅把不同参数出来的碎屑装在标本盒里,一个一个标上转速进给,对着讲,比我见过的所有PPT都清楚。

剪加工视频怎么用好碎屑细节


剪加工视频怎么用好碎屑细节


这部分是说给咱们做剪辑拍视频的朋友听的,毕竟这坛子都是非编圈内人,对吧?

很多人拍加工类内容,镜头全程怼着成品或者主轴,就是不给碎屑镜头。观众看加工教程,学的就是怎么调参数,你不给看结果(碎屑就是最直接的结果),谁能学得会?

拍碎屑不用搞什么大型设备,就把相机架在排屑口斜侧,开中近景,对焦对准出屑的位置,能看清碎屑的形状颜色就行。要是有条件,慢动作拍一个碎屑掉下来的镜头,那效果更好。

剪的时候更简单,把调整参数前后的碎屑特写切进去。之前是长条形缠刀,调完是C形碎块,两个特写一切换,观众一眼就能看懂变化,比你加十行字幕说明都管用。

我自己接商单剪培训视频,但凡跟铣削有关,一定会留三到五秒的碎屑特写在片子里。很多甲方看完一次过,都说“你们拍的就是专业,细节都到位”。上次我刷到某百万粉的加工号讲铣刀参数选型,全程十分钟没一个碎屑镜头,全靠主播在那嘴说参数,看得我都急,这谁能get到区别啊?

别小看这个细节,铣刀加工的好坏,一大半都写在碎屑上。你做视频把这个细节做足了,专业度直接往上跳一个档次,涨粉接单一路顺,不信你试试。
今日推荐
模板尺镂空:批量视频剪辑提效的隐藏神器
很多剪综艺做短频的朋友,肯定都遇到过这种情况:同一个风格的字幕框,做几十上百遍,每次都要调大小改位置,鼠标都快点烂了,deadline还在屁股后面追着跑。 我之前熬了三个大夜赶项目,就是因为不信这种小技巧,觉得自己手调更快,结果呢?做完脖子僵了三天,贴了四片膏药才好。 今天就说这个被很多老剪辑藏着不说的宝贝——模板尺镂空。 模板尺镂空到底解决了什么痛

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表