查看: 31|回复: 0

剪辑师入坑3D打印:你必须搞懂的3D打印切片核心逻辑

[复制链接]

874

主题

0

回帖

2648

积分

投稿达人V6

积分
2648
发表于 2026-9-29 08:27 | 显示全部楼层 |阅读模式
我上周帮粉丝做3D打印影视道具的复盘视频,翻了一圈教程,十个有九个只讲机器怎么开,没人说清楚切片到底是个啥。

我们天天剪视频,都知道原始素材不能直接给播放器放,得转码、封装、算帧,把一堆raw数据变成硬件能读的顺序文件。你猜怎么着?3D打印切片干的就是一模一样的活。

把三维模型切给挤出头一层一层认的指令,顺便算好哪里要填充,哪里要支撑,出料速度多少,温度多少。说白了,切片就是3D打印的「编码导出」步骤,错一步,前面模型做的再好看都白搭。


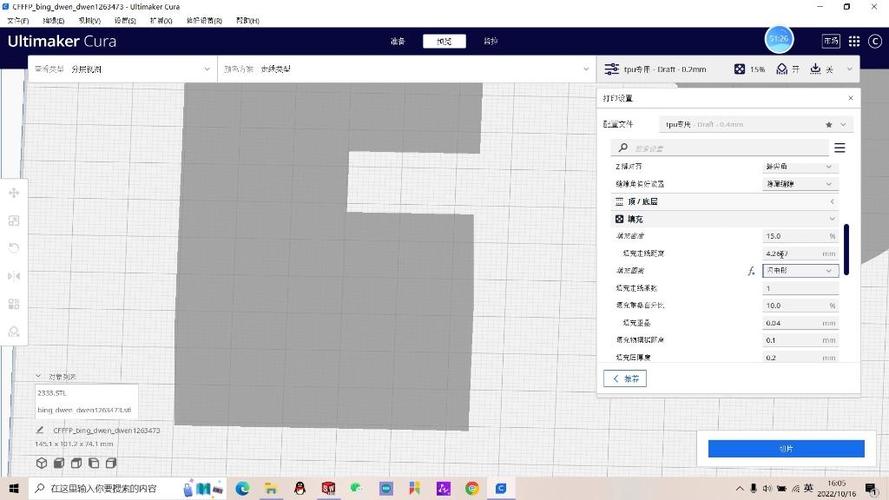
Cura软件3D打印切片操作界面实拍


为什么我一个剪视频的,能摸明白3D打印切片


说白了逻辑通着。你剪的时候懂码率和文件大小的平衡,就懂填充率和打印时间的平衡。你懂场序不对会出横纹,就懂层高不对会出阶梯纹。我刚入坑踩的最大的坑,现在想起来都心疼。

第一次打1:1阿卡姆骑士蝙蝠镖,着急导出切片,什么参数都用默认。打了四个小时,取下来一看,刀刃一半悬空没支撑,全碎了。半卷国产PLA就这么废了。

踩坑踩多了才发现,几个核心参数,其实和我们剪片的思路完全对得上:

壁厚:必须是喷嘴直径的整数倍。喷嘴0.4mm,你就设0.8mm或者1.2mm,刚好挤出整圈,表面平得像镜面。你非要设个1mm,就会多出半圈错位料,表面坑坑洼洼,和你剪视频改分辨率不改比例拉变形一样,没法看。

填充密度:就相当于视频的码率。拍外景空镜,码率低点不影响,做大件承重道具,填充就得拉到30%以上。打个摆着看的头盔,15%足够,省料又省时间,不然打一整夜,你导出都等睡着。


不同壁厚设置3D打印成品对比图


给做影视道具的剪辑党,几个私藏实用技巧


给做影视道具的剪辑党,几个私藏实用技巧


说实话,我们做道具就是为了拍视频,对表面精度要求比普通玩家高太多。近景一推,一点小瑕疵都藏不住。我调了大半年切片,攒了几个百试百灵的技巧:

💡 打镂空手持道具,把顶层/底层厚度改成和壁厚一致,别用默认的1.2mm。省料三分之一不说,重量直接降一半,拿着拍一天打戏,手都不会酸。亲测有效✅

❗ 做大尺寸拼接道具,一定要给拼接缝加0.1mm的拼接公差。我上次打两米长的最终幻想剑,没留公差,拼的时候两边严丝合缝卡不进去,磨了两个小时,差点把整个零件磨坏,直接耽误了成片交付。

吐槽一句,新手最爱上自动支撑,十个自动支撑九个坑。它会莫名其妙给你作品质面加支撑,拆下来全是凹坑,拍出来全是瑕疵,根本没法用。我现在都是手动选支撑点,只加在悬空的内部接口,打完好拆,还不伤外表面,就像我们剪片不用自动字幕一样,自动的永远赶不上手动调的准,对吧?

不过话说回来,要是你只是打个桌面手机支架,那自动支撑随便造,没毛病。

还有个技巧大部分人不知道,切片放模型的时候,尽量把大平面贴在打印床上,少竖起来打。一来能少掉一半支撑,二来受力更好不容易断,就像你剪片的时候把主体放在安全框里,提前避开问题,比后期补救强一万倍。

最近试了不少热门的AI切片工具,说实话,省时间是真省,但是碰到带复杂镂空纹路的头盔、带曲面的兵器,它还是会乱算填充和支撑,最后打出来歪歪扭扭,还是得手动调一遍。这不就和现在的AI剪辑一样吗?能出个草稿,要出能拍的精品,还是得人动手改。

上周用调好参数的切片打出来的蝙蝠镖,成片发出去,好多粉丝问我是不是买的官方正版道具。这不就是切对参数的魔力吗?对了,别瞎找那些花里胡哨的收费切片软件,免费的Cura足够用,就像我们剪片用PR,功能够了,没必要瞎折腾。
今日推荐
视频剪辑干货:氛围感拉满的云海翻腾过渡技法
我上次剪川西旅拍vlog,卡过渡卡了三个小时你敢信?就是从徒步满头大汗的片段,切山顶贡嘎全景那段,试了硬切太突兀,淡入淡出又太老套,直到随手试了云海翻腾过渡。发出去之后,一堆老剪辑都过来问我转场怎么调的。 什么场景适合用云海翻腾过渡? 不是啥转场都能往身上套。你剪婚礼敬酒环节切交换戒指,用这个就是纯纯添乱,对吧? 我总结下来,三个场景用它,百分

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表