查看: 30|回复: 0

金属打印支撑:工业商单剪辑里你必须懂的行业常识

[复制链接]

874

主题

0

回帖

2648

积分

投稿达人V6

积分
2648
发表于 2026-9-29 09:48 | 显示全部楼层 |阅读模式
上周帮深圳一个做金属3D打印的客户剪品牌宣传样片,光是支撑相关的素材就重剪了三回。踩过的坑,比我一年接的婚庆单都多。

为什么金属打印支撑比FDM塑料打印难太多


很多玩过桌面3D打印的剪辑师,觉得支撑不就是随便架几个柱子,打完拆了就完事儿?大错特错❗。
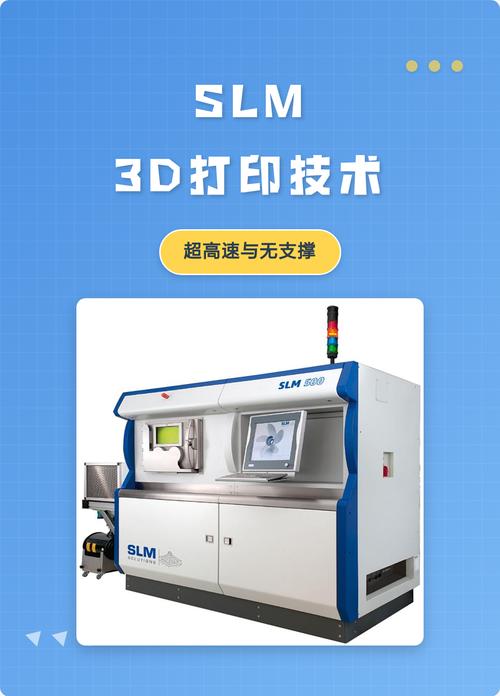
金属打印用的是SLM选区激光熔融技术,整盒金属粉末加热到几百摄氏度,激光一点就是上千度的熔池。支撑不只是托住悬空的部分,还要导走多余的热量,拉住零件冷却收缩的拉应力,不然轻则翘曲,整件报废,重则刮花打印平台的刮刀,十几万的设备说坏就坏。


SLM金属打印支撑失效翘曲报废零件图


塑料打印的支撑只是粘在零件表面,抠下来就完了。金属打印的支撑,是和零件一起熔化烧结出来的,相当于长在一起。拆完支撑的位置必然留痕,处理不好,几十万的定制零件直接打水漂。
说实话,我见过不少开金属打印厂的老板,一单亏掉小半年的利润,根源就是支撑设计错了。

不同金属打印支撑的用法,剪片要抓不同的卖点


做品牌宣传片,客户要你展示技术实力,你得知道哪个支撑对应哪个卖点,不能瞎剪。
树形细支撑:接触点只有针尖大,拆完几乎不留痕,适合做外观要求高的航空航天零件、珠宝定制金属打印,剪片的时候一定要拍放大的接触点,突出精致感💡。
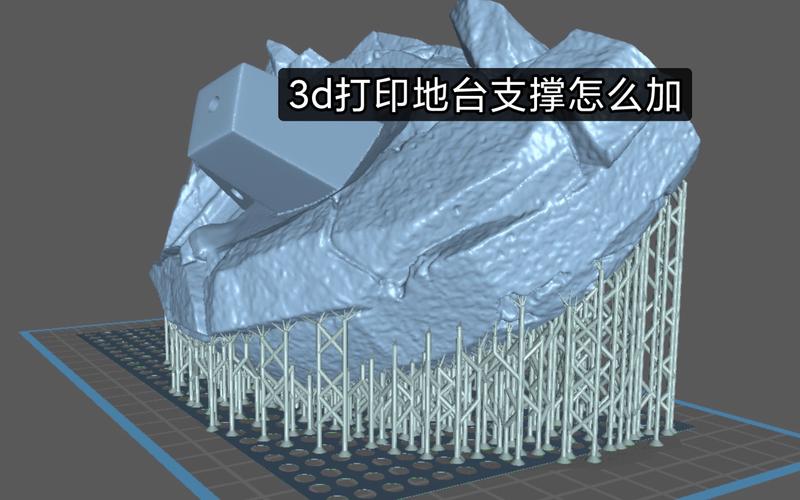
块状实心支撑:导热好强度高,用来托大尺寸厚壁零件的大底面,防变形一绝,就是费粉末难拆,适合展示工厂做大件的能力,拍的时候拍支撑的整体结构,突出稳定性✅。


金属打印树形支撑块状支撑实物对比图


还有现在比较火的轻量化拓扑支撑,省三分之一以上的粉末,透气好不容易积渣,但是对算法要求很高,小厂根本做不出来,要是你的客户有这个技术,一定要把拓扑支撑的线框模型剪进去,满满的科技感,一下就和小作坊拉开差距了。
不过话说回来,我见过太多为了省成本瞎做镂空支撑的,打出来零件变形到没法用,剪出来再好看,客户收货也是白搭。

剪金属打印支撑相关素材,几个实用小技巧


剪金属打印支撑相关素材,几个实用小技巧


毕竟咱们是在非编论坛,说点剪辑能用得上的干货。
第一,拆支撑的过程,千万别拍拿大榔头砸的画面,太掉价。现在正规厂都是线切割拆大支撑,打磨小支撑,拍线切割的火花慢动作,拆完用酒精擦干净零件的特写,剪出来比什么旁白都管用。
第二,支撑设计的过程,别一剪就是十分钟的屏幕录制,没人看。你就剪几帧:导入模型、自动生成支撑、手动调整接触点,加个快进,最后停在调整完的渲染图上,足够了。
第三,碰到废件别全删,有的客户要做品控宣传,你剪个两三秒废件的画面,再切到合格零件,反而更真实,比全拍完美的零件可信多了。
哦对,千万别把加错支撑的废件当成正确样品剪进去,我第一次接单就犯过这个错,被客户退回来重剪,丢死人了。
做工业类商单,真的不是堆特效就够了。你懂点行业里的细节,剪出来的东西客户一眼就觉得对味。比如金属打印支撑这事儿,你要是不知道它的作用,随便剪,客户一看就知道你没接触过,下次活就不给你了。对吧?
现在工业类商单报价比普通自媒体片高不少,只要你摸清楚细分领域的基础常识,拿到活的概率比只会套模板的高太多,我这半年接的金属打印相关的剪辑单,已经够付半年房租了。
今日推荐
视频剪辑干货:氛围感拉满的云海翻腾过渡技法
我上次剪川西旅拍vlog,卡过渡卡了三个小时你敢信?就是从徒步满头大汗的片段,切山顶贡嘎全景那段,试了硬切太突兀,淡入淡出又太老套,直到随手试了云海翻腾过渡。发出去之后,一堆老剪辑都过来问我转场怎么调的。 什么场景适合用云海翻腾过渡? 不是啥转场都能往身上套。你剪婚礼敬酒环节切交换戒指,用这个就是纯纯添乱,对吧? 我总结下来,三个场景用它,百分

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表