查看: 3|回复: 0

车床切削螺旋:拍剪加工视频必看的实操技巧

[复制链接]

264

主题

0

回帖

802

积分

投稿达人V6

积分
802
发表于 2026-10-2 07:03 | 显示全部楼层 |阅读模式
上个月帮徒弟剪他的车床作业视频,刚剪两分钟我就快进不下去了。他拍了二十分钟,全是机床远景,想学着做加工类up主涨粉,结果连核心的螺旋切削调整过程都没拍清楚。


别信理想参数,实际切削全是细节坑


很多新手刚上车床车螺旋,对着挂轮表算半天,齿数对上导程对上,结果车完第一圈退刀,一看牙纹全乱了,站在机床边挠头半天都找不出问题在哪。


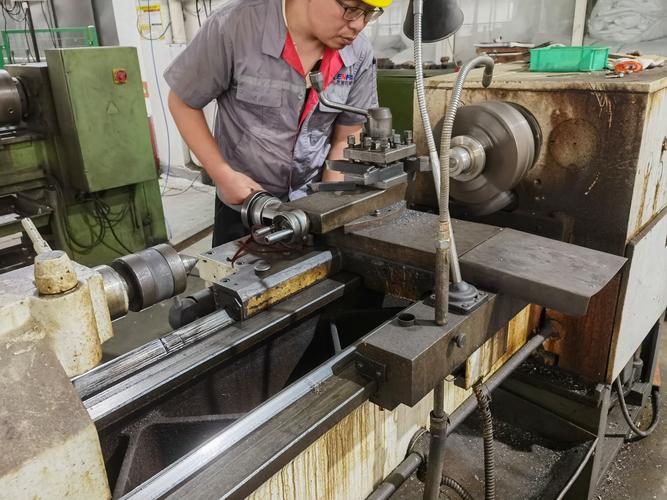
普通卧式车床切削螺旋操作现场图


说实话,百分之八十的乱牙问题,根本不是你算错了,是你没注意机床丝杠的磨损间隙。老车床用了十几年,丝杠间隙能差出去快一个螺距,你不提前锁间隙,不试切一刀核对,不乱才怪。还有导程误差,就算你挂轮完全正确,车床本身的主轴跳动也会影响牙型精度,特别是车细牙螺旋,主轴跳个0.01毫米,出来的牙就是歪的。我刚学的时候,为了车一个合格的Tr24梯形螺旋,废了三根毛坯,现在想想都心疼❗


不同螺距,进刀逻辑完全不一样


很多人不管车什么螺距,全用直进刀,能出好活才怪。细牙螺旋螺距小于8mm,直进刀没问题,牙型齐整,最后精车一刀就亮。但要是螺距超过16mm,甚至是二三十毫米的大螺距,你还直进刀,那刀刃直接挤在槽里,分分钟崩给你看,车床抖得你手柄都握不住。


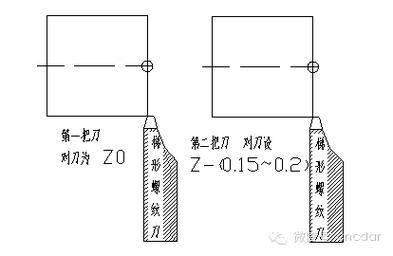
车床大螺距螺旋分层进刀路径示意图


大螺距必须用分层斜进法,每次进刀只切牙型的一个侧面,每次吃刀深度别超过1.2mm,车完一层往里面挪一点,最后再修底刀,这样刀刃受力均匀,不会崩,出来的牙型也不会歪。💡我私藏三十年的小技巧:精车最后一刀,把主轴转速降一半,进给速度保持不变,车出来的螺旋面光得能当镜子照,不信你试试✅。


拍剪车床切削螺旋视频,这些细节一定要留住


拍剪车床切削螺旋视频,这些细节一定要留住


咱们混非编圈做机械类内容,不管发在哪个平台,同行想看的从来不是你最后拿出来的那个完美成品,是你解决问题的过程。很多人剪视频,把调整挂轮、试切对刀的过程全快进了,就留个成品转圈圈,那谁能学到东西?没人愿意看你的视频啊。对不对?


你拍的时候,调整挂轮一定要给齿数特写,拧扳手对齿数的动作别剪,观众就想看这个。试切出第一个牙印,你停下来核对螺距的那段,也别剪,真实的操作就是这样的,哪有上来就车对的?我上次剪一个翻车视频,把我车乱牙废毛坯的过程全放进去了,评论区比我发完美作品热闹十倍,好多人说终于看到真实的加工了,比那些摆拍的强一百倍。


剪辑的时候,参数怎么加?别怼个大字幕挡着操作,把当前的螺距、转速、进刀量做成半透明小字,放在画面左下角,不挡内容,又能让观众一眼看到,舒服得很。不过话说回来,结尾一定要留个十秒八秒的微距特写,打个侧光,拍螺旋纹的光影层次感,那个金属质感出来,点赞收藏直接涨一大截,我上次发的40mm大螺距蜗杆切削,就靠最后十秒的特写,涨了两千多粉,真的。


很多做机械视频的剪辑师,喜欢加一堆花里胡哨的转场,其实没必要,直接切特写就完了,观众是来看技术的,不是来看你剪辑手法秀操作的,把核心内容放出来,比什么都强。
今日推荐
呼和浩特宝曼手表官方授权售后维修点服务中心联系方式:长期公示服务渠道信息通告
呼和浩特宝曼手表官方授权售后维修点服务中心联系方式:长期公示服务渠道信息通告 呼宝售维字〔2026〕第0507号 为进一步规范呼和浩特宝曼手表官方授权售后维修点服务中心服务信息发布,便于表主准确核验接待渠道、预约检测、送修登记和售后进度查询,现就本中心联系方式、服务范围、接待流程、检测修复、保养支持及长期公示事项公告如下。本公告所载内容为长期公告、长期

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表