查看: 3|回复: 0

拍工业加工视频必看:铣刀加工碎屑的隐藏知识点

[复制链接]

400

主题

0

回帖

1214

积分

投稿达人V6

积分
1214
发表于 2026-10-4 03:48 | 显示全部楼层 |阅读模式
上个月帮本地机械厂剪一条新品铣刀的宣传片,差点被碎屑搞死。
客户一开始就提要求,必须给足铣刀加工碎屑的镜头。我当时还不以为然,不就是碎渣吗,有啥好拍的。
真剪完才懂,这东西才是工业片里的验金石。

铣刀加工碎屑,为什么是内行看片的核心看点


很多剪工业片的新手,总把镜头全堆在铣刀刀头、成品工件上,觉得碎屑乱七八糟的,上屏不好看,直接剪了。


大错特错。


懂行的人看加工,一眼就从碎屑状态读出一堆信息:铣刀锋利不锋利,排屑顺不顺畅,参数对不对,全写在碎屑上。


同样是铣铝合金,好铣刀出的屑是连续均匀的螺旋卷屑,顺着排屑槽稳稳走出来,不会断成碎块乱粘刀。要是铣刀磨钝了,或者排屑槽设计不对,出来的屑就是碎渣渣,粘得工件上到处都是,一眼露怯。


换加工淬硬钢呢?好的屑是短段均匀的断开颗粒,不会缠刀,也不会乱喷。


这就是客户死要求要拍碎屑的原因——吹一万遍产品参数,不如一段清晰的碎屑特写有说服力。


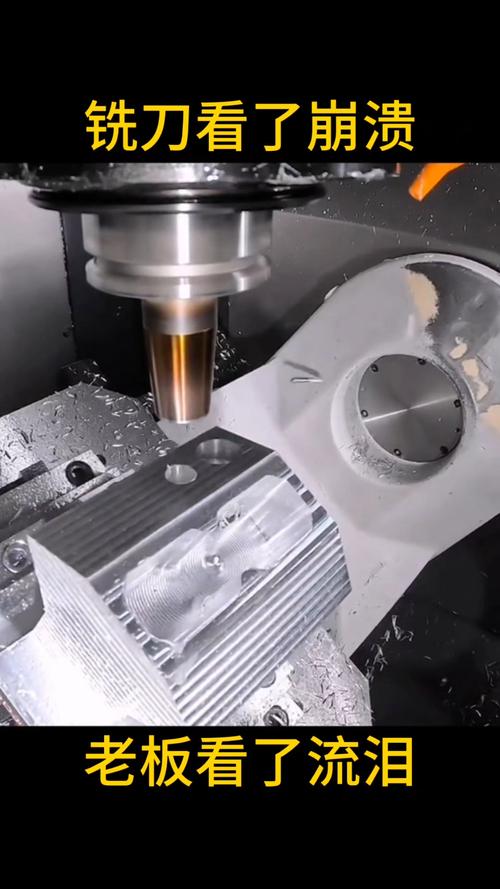
硬质合金铣刀加工铝块产生的连续卷状碎屑


你说做给外行看的宣传片,需要这么细吗?


当然需要。观众就算不懂加工,潜意识里也能感觉到细节的真实感。一堆乱糟糟的碎渣,和干净规整的切屑,给人的信任感完全不一样。


拍剪铣刀加工碎屑最容易踩的坑


我刚入行拍第一条铣削片的时候,踩过的坑,现在想起来都肉疼。


第一个坑,帧率不对❗


你拍的是高速飞出来的碎屑啊,用普通的25帧、30帧拍,慢放全是糊的,连形状都看不清。我那会忘了调高速模式,拍完剪出来全是虚影子,不得不跟工厂重新约时间重拍,来回跑了一百多公里,还耽误了客户上线时间,扣了一千块奖金。


真的。拍碎屑至少开120帧,拍细颗粒的钢件碎屑,直接拉240帧,后期慢放才能出细节,层次感才出得来。💡


第二个坑,打光错了。


很多人拍的时候打正面顺光,碎屑全是过曝的白点,轮廓全没了,啥也看不出来。正确的做法是开侧逆光,低角度打,能把碎屑的轮廓清清楚楚勾出来,连卷屑的螺旋纹理都能拍清楚。


第三个坑,剪辑乱快放。


好多人为了显得加工效率高,把整个切削过程快放,连碎屑的镜头都快得看不见。这不浪费了吗?碎屑就是卖点啊,你就得给我慢放,把切屑成型、排出的过程清清楚楚放出来,让观众看明白。


高速摄像机拍摄铣刀加工钢件的断开碎屑慢放画面


用好碎屑镜头,视频质感直接升一级


用好碎屑镜头,视频质感直接升一级


我现在剪任何和铣刀相关的视频,不管是宣传片还是科普视频,都会特意给碎屑留位置。


说白了,这就是你片子和别人拉开差距的小细节。别人都不拍,你拍清楚了,你就是专业的。


给你们说我常用的剪辑手法:宣传片开头,先放3秒碎屑慢放特写,铝合金出连卷屑,钢件出均匀断屑,把切屑顺着排屑槽流出来的声音放大一点,再切刀头和工件,整个片子的专业感一下子就起来了。比开头放一堆工厂大门、企业文化墙好看一万倍。


不过话说回来,拍不到合格的碎屑怎么办?有人说P一个上去行不行?


我劝你别干这种事。内行一眼就能看出来,P出来的碎屑形状不对,运动轨迹不对,骗不了人。宁愿跟客户沟通,调整参数多拍一次,也别造假砸自己招牌。


还有安全提醒,拍的时候一定要给摄像机加防护玻璃,别凑太近。铣削的碎屑温度高,速度快,真能打穿普通玻璃,伤到相机事小,伤到人事大✅。


上次拍的时候就看到一个学徒凑过去看,碎屑飞出来擦着胳膊过去,烫了一大块疤,太吓人了。


剪科普类视频更简单,你只要把好碎屑和坏碎屑的特写剪在一起,加个简单标注,观众一眼就能分清楚好坏,比你说一堆参数管用多了。


别再把铣刀加工碎屑当没用的垃圾剪掉了。


试试把它当你的核心细节,放进去。


你会回来谢我的。
今日推荐
齿轮咬合转动:视频剪辑里最被低估的丝滑技巧
上周帮刚入行的学弟改毕业作品,看完十分钟我眼睛快花了。十个转场八个跳,像踩离合没踩到底挂挡,咔咔硌得慌。我给他改了三个转场,用的就是齿轮咬合转动思路,导出来他放了一遍,直接喊卧槽——怎么跟换了个片子似的。 剪辑里的齿轮咬合转动,到底是什么 不是说你要在片子里真放两个齿轮转,是说前后两个镜头的运动逻辑、元素形态刚好咬合在一起,就像机械齿轮卡进去

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表