查看: 2|回复: 0

车床切削螺旋:剪机械视频必须搞懂的几个细节

[复制链接]

765

主题

0

回帖

2319

积分

投稿达人V6

积分
2319
发表于 2026-10-9 09:16 | 显示全部楼层 |阅读模式
上次帮一个机械区up主剪车床加工的商单,原素材是车一根大模数螺旋蜗杆,剪到一半才发现,原来这里面的坑,别说新手剪辑,就是干了几年的车工都容易踩。好多网上的科普视频错得离谱,剪的时候不注意,发出去就被老车工喷。

挂轮错一个齿,整根料全废


车螺旋最核心的就是导程对不对,导程对不对,全看挂轮的齿数比对不对。

我那客户,那天赶工,换螺距的时候随手拿了个齿数差一的挂轮装上,开机就车,切了一半才感觉不对,量了下导程,差了快0.8毫米。那可是一根四十公分长的45号钢棒料,提前调质了大半天,就这么废了。

那叫一个心疼。


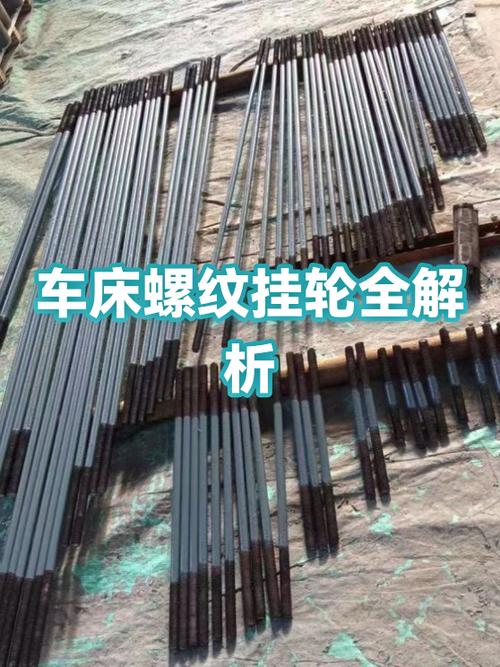
普通车床切削螺旋挂轮安装实物图


说实话,好多人说现在都数控车了,谁还挂轮啊?不对,中小加工厂接散单,小批量的特殊螺距螺旋,普通车床调挂轮比改数控程序快多了,成本也低。

💡这里给大家提个醒,不管多赶时间,挂轮装完之后,一定要手动转主轴三圈,走完全程,拿游标卡量一下导程,确认没错再进刀。这一步花不了五分钟,能帮你躲开百分之八十的报废坑。

还有,英制螺距转公制螺旋的时候,挂轮的传动比不是整倍数,一定要找对变位齿轮补差,别嫌麻烦。差一点,最后装配的时候装不上,甲方退货,哭都来不及。

左旋右旋螺旋,不是倒放就能凑数


做剪辑的应该都碰到过,客户要左旋螺旋的素材,找不到现成的,就把右旋的素材倒放一下交差。我之前也这么干过,直到被一个老车工指出来,才知道错的离谱。

你以为反转主轴倒着走刀就是左旋?太想当然了。

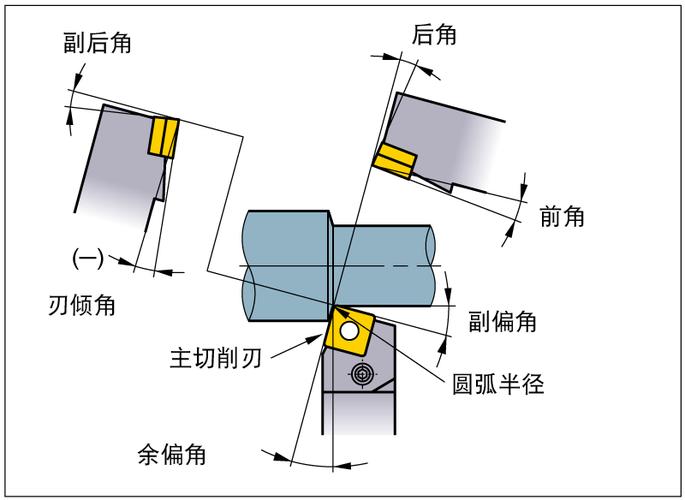
真实加工里,螺旋升角决定了刀具的后角安装角度,左旋和右旋的螺旋升角方向完全相反,刀的倾斜角度差了快十几度,哪怕你参数对了,刀装错了,切的时候就会蹭到已经加工好的螺旋面,刮出来一道一道的痕,根本没法用。


车床切削左旋螺旋刀具安装角度示意图


上次那个up的素材里,还有一段崩刀的镜头,就是一开始没调刀的后角,切到三分之一的时候,刀背蹭到螺旋面,直接崩了个刀尖,铁屑飞出去老远,那段我剪的时候留着原速,发出去之后评论区都说太真实了,比那些全是完美流程的视频好看一万倍。

哦对了,还有开合螺母的间隙,车大导程螺旋的时候,间隙一定要调小,不然走刀会晃,螺距忽大忽小,直接报废。这个细节很多人都不知道。

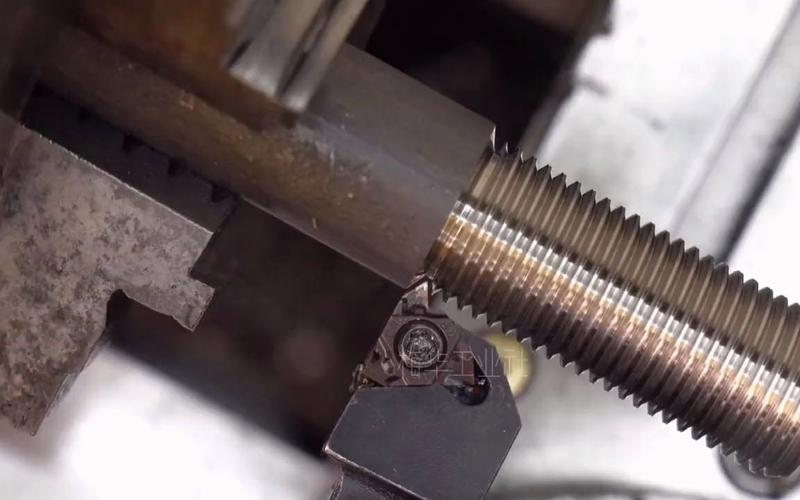
剪车床切削螺旋,这些镜头一定要给特写


剪车床切削螺旋,这些镜头一定要给特写


既然是发在剪辑板块,就得说点对大家剪视频有用的。

好多新手剪机械视频,整个视频全是车床的大远景,观众点进来想看什么?想看刀头吃料,想看铁屑卷出来,想看螺旋面一点点出来的过程啊!

必剪特写的三个位置,记好:✅ 第一个是挂轮啮合的位置,齿轮咬在一起转的细节,拍出来质感拉满;✅ 第二个是刀尖第一次接触工件的进刀瞬间,一定要留原速,那种压迫感一下就出来了;✅ 第三个是加工完用公法线卡规测量的镜头,专业度直接上去了。

说实话,我刷到过好多百万粉的机械号,切螺旋的时候把蜗杆导程说成螺距,连左旋右旋都标反,评论区一堆老车工纠正,尴尬不?❗我们做剪辑的,接活也好,自己做内容也好,最基本的对错还是要搞清楚,不然流量来了,口碑没了,犯不上。

不过话说回来,车床切削螺旋这个活,真的是手上的功夫,同样的参数,不同的车工车出来,表面粗糙度能差好几个等级。那些老师傅手上的劲儿,真的不是数控程序能完全替代的。

我剪完那个视频之后,特意找了好多老车工的操作视频存着,以后剪类似题材的时候,直接挖细节用,比瞎拼乱凑靠谱多了。反正我现在剪任何工业题材,都会提前把工艺搞懂,再动剪刀,再也不敢随便凑数了。对吧?
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表