查看: 4|回复: 0

拆解FDM打印过程:从模型到成品的坑与干货

[复制链接]

1057

主题

0

回帖

3203

积分

投稿达人V6

积分
3203
发表于 2026-10-13 10:23 | 显示全部楼层 |阅读模式
我最近剪了三条FDM打印相关的测评视频,翻了上百G原素材,见过新手的满床废料,也见过大佬打出几乎看不出层纹的成品,才发现大部分科普都只说成品,没人说过程里那些要命的细节。

切片:看不见的第一步,错一步全毁


别觉得切片就是点一下导出那么简单。FDM打印能成,第一步全看切片给的路径对不对。
很多新手拿着下载好的STL,直接开默认参数就切,结果要么第一层粘不住热床,要么中间镂空地方塌成稀泥,要么打印完尺寸差快一毫米,根本装不上。
💡 给你们提个醒,不同线材的切片参数根本不能通用。PLA要的喷头温度190-210℃,ABS要230℃以上,热床温度也差一倍,随便用默认参数,不翻车才怪。
还有支撑,很多自动支撑功能根本不智能,该加的地方不给你加,不该加的地方给你糊满,拆的时候连模型带支撑一块掉。我剪素材的时候见过一个老哥,打印一个人形手办,自动支撑加在了脸中间,拆完留了个大坑,直接报废。


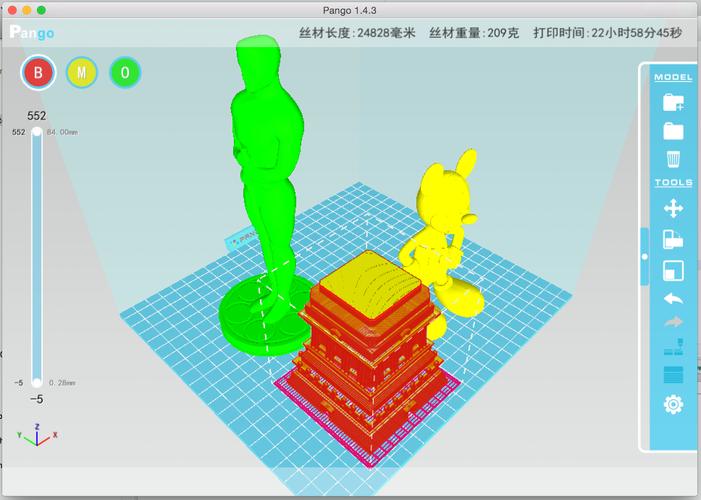
FDM打印切片软件路径预览图


说实话,我认识的玩了五六年的老玩家,换个新品牌的线材,都得先打个测试条调参数,没人敢直接上手切大模型。

打印进行时:别切片完就撒手不管


你信不信,百分之八十的打印翻车,都出在打印的前半小时。
FDM打印是一层一层堆出来的,第一层粘不住,后面堆得再高都是白搭。我上次帮客户拍素材,切片完我们去喝了杯咖啡回来,整层都歪在喷头上,缠得解都解不开,浪费了小半卷PETG,心疼死我了❗
堵头也是高频翻车点。温度设低了,线材化不开堆在喷头里,温度设高了,线材在喉管里碳化,堵得死死的,等你发现的时候,模型已经缺了好大一块,补都补不上。
✅ 我自己的习惯是,只要不是打了几百次熟到不能再熟的模型,前三十分钟一定守在机器旁边,不对立马停,损失最小。


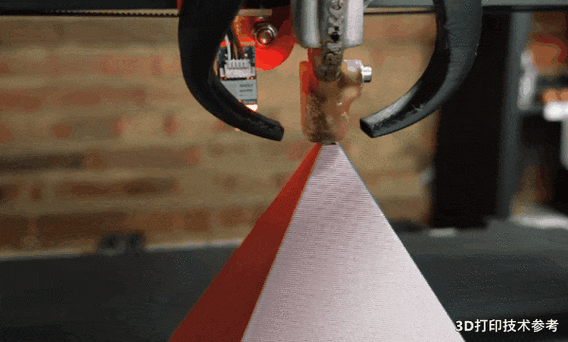
FDM打印过程喷头挤出线材实拍


不过话说回来,现在新出的机器都带摄像头和异常检测,手机上能看直播,出问题直接停,倒是省了不少蹲在机器旁边的时间,就是价位真的不友好,学生党还是老老实实守着吧。

后处理:很多人直接跳过的收尾关键


后处理:很多人直接跳过的收尾关键


很多人觉得,模型从热床上拿下来,FDM打印过程就结束了?大错特错。
FDM熔融层积的天生特点就是带层纹,只要你放大看,就能看到一层一层的痕迹,支撑拆完还会留凸起的印子,不处理根本没法用。
我之前自己打印过一个相机快装板,刚拆完支撑,卡榫那里凸了一块,相机根本放不进去,拿砂纸磨了快四十分钟才平整,胳膊都酸了。
简单的后处理其实不难,拿砂纸从粗到细磨,400目磨掉大的凸起,再换800、1500、最后上2000目沾水磨,磨完喷一层消光漆,层纹基本就看不见了,要是做模型改件,再补点腻子,抛光完跟原厂件没差。
哦对了,要是打印大平面出现轻微翘边,其实不用直接扔,拿热风枪对着翘边的地方吹,吹软了压在玻璃板上降温,大部分都能救回来,我已经用这个方法救了三个差点进垃圾桶的模型了。
玩FDM其实就是磨性子,每一步都注意点,出来的成品真的能给你惊喜,别一开始翻两次车就扔机器吃灰,多调两次参数,你就摸到门道了。
今日推荐
SLA固化成型:剪科普视频挖到的你不知道的行业细节
前段时间接了个3D打印品牌的商单,剪了快半个月的SLA固化成型相关内容,翻了几十篇专业论文,跟品牌工程师蹲了三天工厂,头发掉了一把。说点一般科普不说的东西。 别被网上的入门教程骗了,SLA固化不是只有紫外激光 很多人提起SLA,第一反应就是紫外激光扫液态树脂,成型精度高。真的。完全不是这么一刀切的。 工业级SLA固化成型设备内部光路结构图 说实话,我找

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表