查看: 2|回复: 0

金属打印支撑:拆到手指起泡的人,才懂这些没人说的实操细节

[复制链接]

2549

主题

0

回帖

7735

积分

投稿达人V6

积分
7735
发表于 2026-11-10 01:15 | 显示全部楼层 |阅读模式
上周剪某军工院所的金属打印工艺片,剪到支撑拆除的镜头,客户直接把刚拆坏的钛合金件甩在剪辑台上。


我傻了。


干这行剪了快六年工业内容,前前后后拍过不下四十家金属打印厂商的工艺全流程,见过的支撑翻车案例,比我剪过的转场特效还多。很多人刚接触金属打印的时候,总觉得支撑是个不得不加的麻烦——不就是把悬空的地方架住吗?有什么难的?真上手打两炉你就知道,这里面的坑,能把你之前对3D打印的所有认知全掀翻。


别拿塑料打印的支撑逻辑套金属!差的不是一点半点


别拿塑料打印的支撑逻辑套金属!差的不是一点半点


之前碰过好多跨过来的玩家,拿FDM的支撑经验直接套SLM金属打印,结果第一炉就交了几万块的学费。


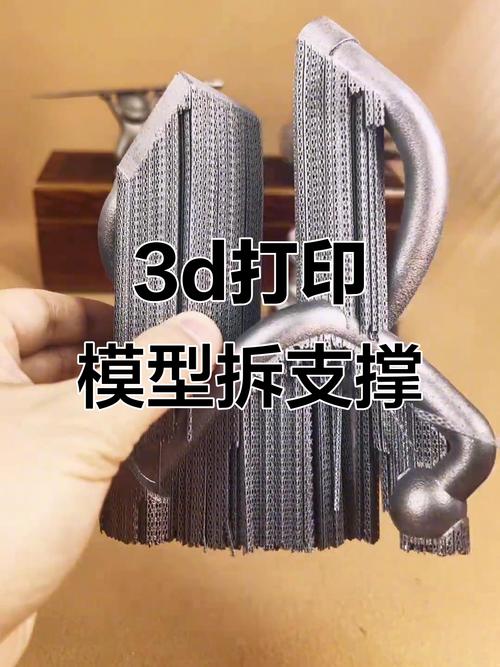
金属SLM打印钛合金件带支撑烧结实拍


💡 举个最常见的例子,FDM打印的时候悬空角度超过45度就可以不加支撑,很多人把这个参数直接搬到金属打印的切片软件里,觉得省材料又省事。结果呢?第一炉打出来的随形冷却水路,整个结构直接翘曲变形,跟被人硬生生掰弯的铁皮似的。那一炉坏件的材料成本,够我拍三条完整的产品短广告。


金属打印的支撑核心作用从来不是“把零件架起来”这么简单。它第一要扛住激光烧结的瞬时热应力——金属粉末被1000多度的激光扫过的时候,局部温度瞬间飙升,没有硬支撑把热量快速导到基板上,局部晶粒会异常长大,打出来的件强度直接掉一半;第二要拽住冷却收缩的结构——金属从熔化态降到室温的收缩率差不多在2%左右,悬空的位置没有支撑拉着,能翘到你完全认不出原来的设计形状。


别不信。之前拍一家做航空航天薄壁结构件的厂商,0.5mm厚的悬空筋,就因为支撑密度比要求值低了0.1g/cm³,打出来的平面度差了0.2mm,直接达不到航空件的公差要求,整炉的件全当废粉回收了。


支撑设计的坑,全是拆的时候才会爆的雷


支撑设计的坑,全是拆的时候才会爆的雷


我见过太多人设计支撑的时候,满脑子只想着怎么能把件打出来,完全不考虑后处理拆支撑的难度。那种痛苦,真的只有蹲在车间拿磨头磨过三个小时的人才能懂。


❗ 最离谱的一次,拍一个做轻量化无人机机架的团队,把密集的网格支撑直接扎进了内部的镂空结构里。拆的时候用镊子夹了三个小时,还剩三根支撑断在空腔深处,最后整个件因为取不出断杆,直接扔去了废料堆。


金属打印件残留支撑拆除后表面特写


说实话,现在我剪这类工艺素材的时候,但凡看到支撑直接连在零件功能面上的设计,都条件反射替后处理的师傅头疼。之前拍一家做牙科钛合金支架的厂商,支撑直接焊在患者咬合的接触面上,拆的时候要拿细磨头一点点磨,磨完还要二次抛光,一个支架的后处理时间比打印时间还长,算下来人工成本比材料成本还高。


给大家几个拍了几十家厂总结出来的实操小技巧:✅ 连接支撑的位置,最好加个0.2mm的薄壁过渡层,别让支撑直接硬焊在零件表面,拆的时候一撬就断,不会留太深的凹坑;✅ 内部的镂空空腔,别用普通的网格支撑,选那种易拆的低强度支撑结构,虽然打印成本要高15%左右,但是后处理的时间能省一半还多;✅ 大尺寸的平面结构,支撑别均匀铺开,沿着零件变形的主应力方向布置,不然打出来的面照样会翘。


哦对,还有个更搞笑的翻车案例:有个刚入行的新手,为了拆支撑方便,把支撑做的特别细,结果打到一半,支撑自己被激光的热冲击冲断了,整个零件从基板上掉下来,在粉床里滚了一圈,最后在几十公斤的金属粉里扒了俩小时,连零件的影子都没找着。


真的离谱。


那些厂商不会主动说的支撑“灰色技巧”


干的久了你就会发现,官方教程里的参数,全是最保守的通用值,真要把成本和效率提上去,全是车间里攒出来的野路子。


金属打印易拆支撑与零件连接过渡结构示意图


最容易被忽略的反光问题,是很多人打高反光铝合金件的时候踩的重雷。之前拍一家做光学镜架的客户,怎么打镜架表面都是密密麻麻的小麻点,找了半个月原因,最后发现是支撑的反光没处理——激光扫到金属支撑上的时候,高反光的金属表面会把激光直接反射到旁边的零件表面,打出一个个小凹坑,抛光都抛不掉。后来把支撑的截面做的比零件本身的连接面还大,让反射光直接打到支撑上,麻点的问题直接就解决了。


还有那种带细长悬臂的结构,别只在悬臂的根部加支撑。我跟老师傅学的技巧,是在悬臂的中间位置加个临时的细吊筋,这个吊筋打完之后拿橡胶锤一敲就断,但是能把悬臂的变形量控制在0.05mm以内,比你在根部堆两倍密度的支撑都管用。


对了,还有个跟车间温度挂钩的细节:打不锈钢件的时候,别全按切片软件默认的支撑密度来。夏天车间温度高,金属粉的流动性好,支撑密度要加10%,不然支撑太松,扛不住热应力;冬天车间温度低,粉的流动性差,支撑密度要减10%,不然拆的时候网格里嵌满硬粉,磨都磨不干净。


上周那个甩坏件的军工客户,最后我们把原来连在受力面上的支撑,改到了预留的非功能工艺边位置,第二炉打出来的件,拆的时候拿橡胶锤敲了三下就整个从基板上脱下来,表面几乎没留什么痕迹。客户当时都看傻了。


就这么简单。


很多人觉得金属打印的支撑是个“不得不加的累赘”,但你真的蹲在车间里守个十炉八炉的打印过程就会发现,支撑设计的好坏,根本不是省多少材料的事——是直接决定你这炉件能不能用、后处理要花多少时间的核心环节。我现在剪这类片子的时候,但凡看到支撑设计有问题的镜头,都得先给客户指出来,毕竟我可不想再看到谁拿着磨头,拆到手指起泡还拆不下来的样子。
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表