查看: 5|回复: 0

热缩管加热收缩:从选型到收口,我踩过的那些坑

[复制链接]

2996

主题

0

回帖

9094

积分

投稿达人V6

积分
9094
发表于 2026-11-19 02:52 | 显示全部楼层 |阅读模式
烤热缩管这事儿,看着简单。真简单吗?拿热风枪一扫,缩了,完事——大部分人第一反应就是这样。可你要是在车间里蹲过半天,见过那些缩完之后皱得像老人手背一样的管子,就知道这里面门道一点不少。


我在电子厂做过两年工艺,后来转行剪视频。有意思的是,现在剪产线教学片,反而把当年没想明白的东西看清楚了。慢镜头底下,热缩管什么时候开始缩、往哪缩、先缩哪一头,全给你摆得明明白白。


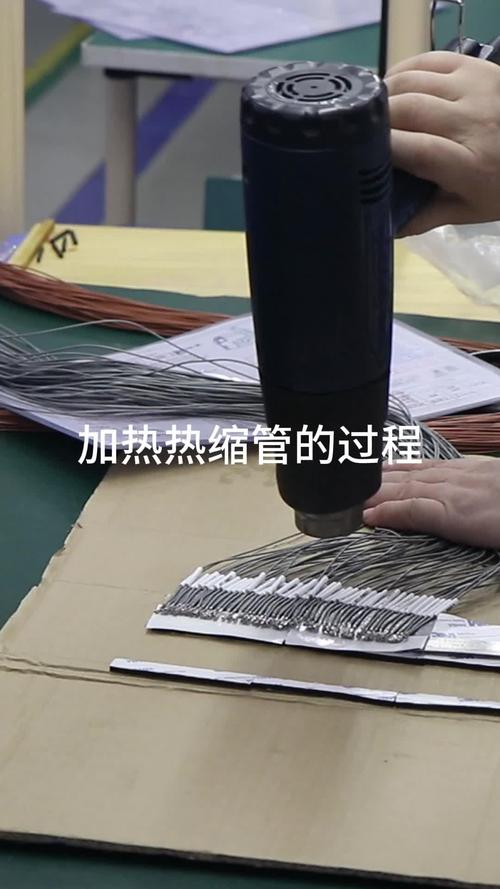
热风枪加热电子线束热缩管收缩特写


收缩比不是玄学,是几何


收缩比不是玄学,是几何


市面常见的热缩管,标准款是 2:1 的收缩比。比如内径 6 毫米的管子,完全收缩后能缩到 3 毫米。再往上还有 3:1、4:1 的,贵是真贵,可对付形状不规则的接头,那叫一个好使。


第一个坑就在这。线径 4 毫米,你随手抓一根 6 毫米的 2:1 管子套进去。理论上没毛病——6 缩到 3,箍住 4 的线,稳。但……壁厚这事被你漏了。收缩之后管壁会变厚,厚到某个程度,细线径那段就被硬生生挤住了。手感上确实紧,可内部应力大,过一阵子一掰就裂。


正确姿势:管子的完全收缩内径得略小于被覆物的外径,同时初始内径要能顺顺当当套进去。留点余量。别硬塞。


顺带说一句,双壁管(内壁带热熔胶的那种)收缩的时候胶会流出来填缝,防水等级能上去一大截。做户外线束的,别省这个钱。


热风枪怎么拿,决定成品好不好看


热风枪怎么拿,决定成品好不好看


出风口离管子,3 到 5 厘米。近了,表面秒碳化;远了,热量全喂给空气了,缩不动。


温度这块最容易吓人。聚烯烃材质的普通管子,120 摄氏度开始收缩,完全收缩基本要 135 摄氏度往上。我一般把热风枪档位拧到 300 到 350 之间。注意啊——这是出风口温度,不是管子的表面温度。风一吹出来到管子那儿,早降下去了。别一看 300 就觉得要烧穿。


手要动。别对着一个点死磕。来回扫,横向扫,像你用除胶枪吹标签那种手感。管子表面刚泛起一层微微的亮光,就是它在缩了。这时候别停,继续扫。


顺序也有讲究。长线束,从中间往两头缩。为什么?因为空气。从一端开始推,空气全被赶到另一头憋在里面,缩完就是一堆气泡和鼓包。中间开花,两头夹击,气往外跑,服帖。短管、端子那种小件,从一端到另一端线性推过去就行,不用绕。


翻车现场:开裂、起泡、缩不透


这三样,我全踩过。挨个说。


开裂。 九成是过烧。管子已经缩完了你还接着烤,表面那层开始发脆,冷却之后一受力就崩。剩下一成是基材问题:被覆物有毛刺、有锐边。热缩管再能耐,也架不住刀口。内壁带胶的双壁管能缓一缓,但真要保险,毛刺该打磨的打磨。


起泡。 受热不均的老毛病。还有一种情况——管子里本来就带着水汽,或者套之前线材上沾了助焊剂残留。一加热,水汽膨胀,鼓一个包。先擦干净,再套管,再加热。这个顺序不能乱。


缩不透。 看着缩了,其实没到位,用手一摸还有弹性,边缘没贴死。要么温度不够,要么你手太快,管子还没反应过来你就把枪挪走了。判断标准很简单:收缩完成的管子,表面应该是平整、紧实、贴着内层轮廓走的,边缘有清晰的收口,不是含糊的一圈褶皱。


❗ 有个反直觉的点:热缩管缩到位之后,再补烤几秒是有意义的。内壁的胶需要那几秒融化和流动。但如果超过十秒还在烤……那就是在毁它。


选型这件事,别只盯着内径


选型这件事,别只盯着内径


挑管子的顺序,我自己是这么走的:先看收缩比,再看壁厚,然后看耐温等级,最后才是颜色。


收缩比 2:1 适用大多数规则线束。3:1 留给异形接头、连接器根部。4:1 基本是军工或者高端汽车线束在用。壁厚呢——薄壁管缩得快、手感柔,适合空间紧张的场合;厚壁管耐磨损、抗压,但收缩需要更高的热量和更长的时间。你用薄壁的思路去烤厚壁管,烤半天没动静,心里一急把枪贴近了……啪,糊了。


耐温等级看的是使用环境。常见的有 125 度、135 度、150 度这几档。发动机舱附近的,直接上 150 度甚至更高。别图便宜。


💡 最后给剪片子的朋友提一句:拍热缩管收缩的过程,一定要补一盏侧面光。正面打光会把管壁的收缩变形完全吃掉,画面上看起来就像根塑料棍躺在那儿,特别平。侧逆光一上,管子表面那圈微亮的高光和缩口处的立体感全出来了。后期再做个慢放,慢到 0.2 倍速,观众才能看清它到底是怎么抱上去的。


✅ 记住几件事就够了:出风口 3 到 5 厘米,来回扫别死烤,长管从中间往两头缩,缩完再补几秒溶胶,锐边提前处理掉。


剩下的,靠手感。这东西,烤够两百根,手就知道了。
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表