查看: 5|回复: 0

3D打印成型:视频剪辑幕后道具自制的通关密码

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-20 15:14 | 显示全部楼层 |阅读模式
剪视频要定制道具?3D打印成型救大命


我上周赶一个美食测评的短片,甲方要一个带品牌logo的定制展示台,尺寸卡得死,网上买赶不上工期,急得挠头。


工作室角落刚装了大半年的FDM打印机,落了好久灰,抱着试试的心态导了模型开印。


十二小时之后揭掉平台,我直接愣住。


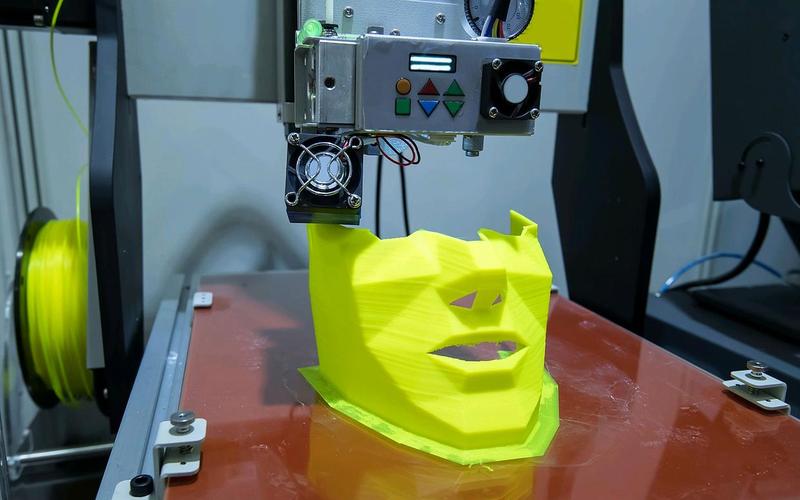
FDM 3D打印成型视频定制logo展示台成品图


稍微打磨边缘喷了两层哑光漆,直接架相机前面拍,质感不比线下开模做的差,省了大几千定制费,还不用欠人情。说实话,之前我对3D打印成型的印象就是慢、糙、容易翻车,那次之后彻底改观。


之前做绿幕延伸框,用实木钉,切错一厘米直接整块废了,重买材料又等三天。3D打印只要建模尺寸对,成型出来分毫不差,错了改个模型重打就行,成本也就几卷料钱。


不同3D打印成型工艺,对上镜需求差太远


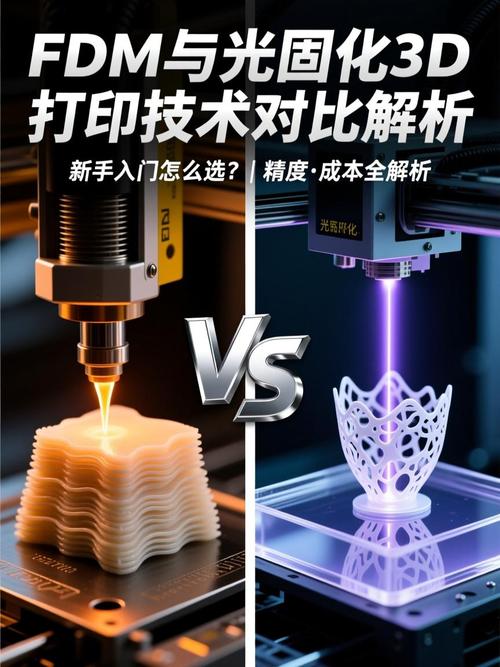
很多没碰过的朋友,只知道层堆的FDM,其实做视频道具,常用的还有光固化成型,完全是两个用法。


你要做微距特写的小道具,比如转场用的迷你摄影机模型、剧情片里的定制徽章,用FDM打就踩坑了❗FDM层纹天生存在,放大到特写里全是横条纹,后期磨掉半层都留印,修都修不干净。


光固化就完全不一样,液态树脂固化成型,精度能到0.05毫米,表面光滑到直接上镜,连喷漆都省了。


光固化FDM 3D打印成型视频道具细节对比图


💡给你们捋点干货,都是我踩坑踩出来的:


要做一米左右的背景大件,比如发布会道具、绿幕异形框,选FDM熔融沉积成型,料钱便宜,速度也快,后期喷一层漆完全盖住层纹,上镜根本看不出来。


要做近景、特写的小道具,比如复古怀表、定制道具币、迷你手办,直接选光固化3D打印成型,精度够,细节拉满,省了大把后期修瑕疵的时间。


我之前傻,用FDM打了一枚剧情片用的古铜钱,特写出来全是条纹,磨了两个小时差点把钱币轮廓磨没,懊恼得我把料丝扔垃圾桶半天。


不过话说回来,FDM打大件真的香,上个月我打了个弧形的绿幕边框,找外面3D打印服务报价要八百多,自己打料钱才一百多,对吧?


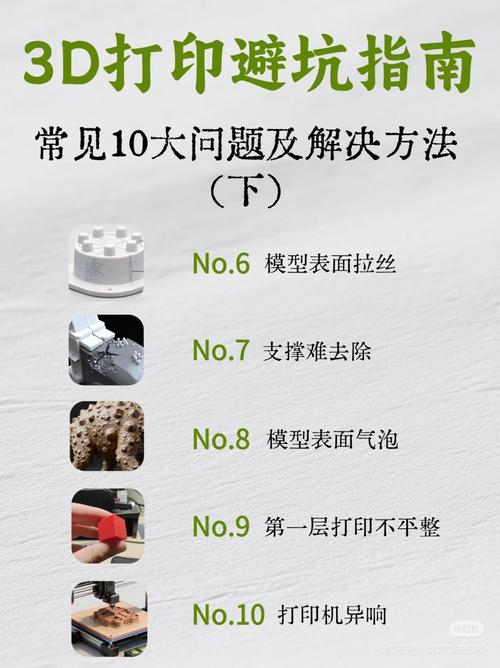
3D打印成型避坑,这几点我替你们踩过了


3D打印成型避坑,这几点我替你们踩过了


料丝吸水性是第一个大坑。


我之前开了一包PLA料,没用完随便扔桌上放了一周,再打出来整个表面全是小气泡,上镜全是光斑,整版直接废。✅一定要把开封没用完的料密封放干燥箱,别嫌麻烦,这点小事能省你好几个小时的返工时间。


然后就是,层高不是越低越好。很多人说越低精度越高,没错,但你打两米的背景架,用0.1毫米层高要打三十多个小时,其实0.2毫米层高,后期打磨喷漆完全够用,省出来的时间剪片子不香吗?


还有支撑别乱加。我刚入门的时候,怕打印塌,给模型加了满满一脸的支撑,撕下来之后留了一堆小坑,补土都补不平,整个件直接废。现在我都是只给悬空超过5毫米的部分加支撑,够用,还不会留太多印子。


现在做视频,什么奇奇怪怪的道具都要,逛遍电商平台找不到合适的太正常了,与其到处找店家定制等半个月,不如自己折腾个3D打印机,学点基础建模,3D打印成型的门槛真没有你想的那么高。


几千块的入门机,就能搞定90%视频剪辑用到的定制道具需求,接两个私活,机器钱就回来了。昨天我刚打了个复古放映机模型做片头,FDM成型,喷完漆近景都看不出层纹,甲方看了直接过,连改都没改。


这感觉,谁用谁知道。
您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表