查看: 2|回复: 0

3D打印切片:剪辑师跨界玩打印摸出来的干货

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-22 19:23 | 显示全部楼层 |阅读模式
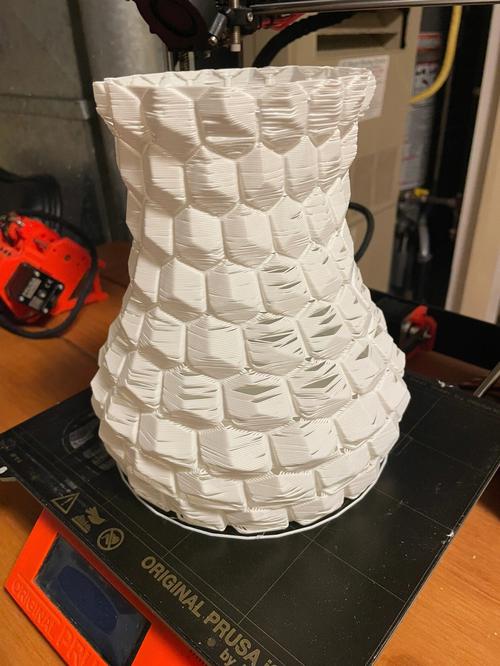
前阵子闲得慌,咬咬牙入了台千元FDM 3D打印机,本来觉得我一个剪了五六年片子的人,切个片还不是手到擒来?不就是把东西切开拼起来嘛。结果第一次打手机支架,出来的玩意翘边翘得像放了三天的煎饺,直接报废。后来才反应过来,此切片非彼切片。

你熟悉的剪辑切片,跟3D打印切片完全两码事


我们剪视频说切片,是把整段素材按时间轴裁开,挑能用的拼进时间线,素材本来就是成品,我们只是做取舍。3D打印切片完全反过来。它是把一个完整的三维模型,按层高一层一层剖开,再给打印机算出每一层喷头要走的路径,最后生成一堆打印机能读懂的G-code指令。你所有对成品的要求,全都是在切片这一步设定好的,打印机只是按指令干活而已。我一开始就是没搞懂这点,随便用软件默认参数导出就打印,不出错才怪。


3D打印切片错误导致翘边的成品图


就拿填充率来说,我一开始怕不结实,直接开100%填充,结果打一个十厘米的方块,用了整整三卷耗材,还花了八个小时,硬得像块砖,完全没必要。这不就跟你剪个15秒的抖音短视频,非要导出原片大小一样,纯属浪费资源。

踩了八九个坑攒出来的切片实用技巧


玩了大半年,打废了快一卷耗材,攒了几个实打实的技巧,给同样跨界玩打印的剪友参考。

💡 层高不是越小越细腻。很多新手入门就追求0.1mm以下的层高,觉得层纹越不明显越好。可你知道吗?层高降一半,打印时间直接翻一倍,还更容易堵头。除非是打印要上墙的展示摆件,普通的工具支架、键帽,0.2mm层高完全够用,效果不差,省出的时间多剪一条片子它不香吗?

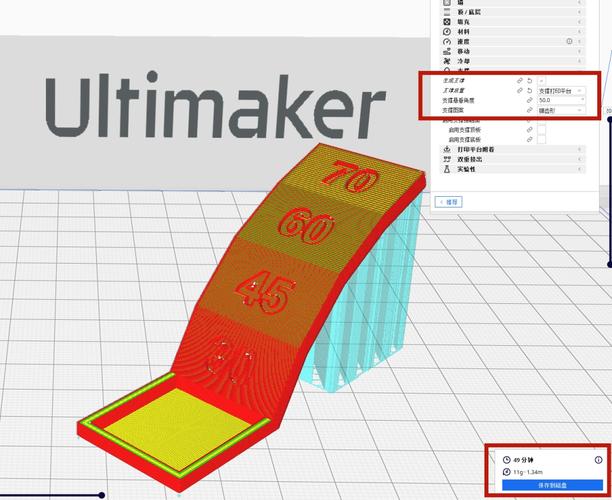
✅ 支撑一定要手动调,别全靠自动。我刚用Cura的时候,全靠自动加支撑,打出来的模型到处都是支撑留下的凹痕,后期磨半小时都磨不平。后来才学会,只给悬空角度大于45度的部分加支撑,受力点加,无关的地方全删掉。就跟你剪视频打遮罩一样,该挡的挡,该放的放,多余的操作只会添乱。

❗ 一定要开"打印顺序优化"。这个功能很多新手根本不会碰,我之前打四个相同的键帽,默认打完一个再打一个,打完第一个已经降温翘起来了,后面全歪。开了按层打印,四个一起打,每打完一层一起挪下一层,温度稳定,从来没歪过。就跟你剪多机位对齐时间码,顺序对了,后面全顺,顺序错了,剪到崩溃。


Cura软件3D打印切片手动添加支撑界面


对了,还有一个,PLA打印的时候,把壁的温度比填充调高个5度,附着力会好很多,边缘不容易翘,填充温度低一点,还能省点冷却时间,这个小技巧我用了无数次,百试百灵。

居然能用剪辑思维搞定切片难题


居然能用剪辑思维搞定切片难题


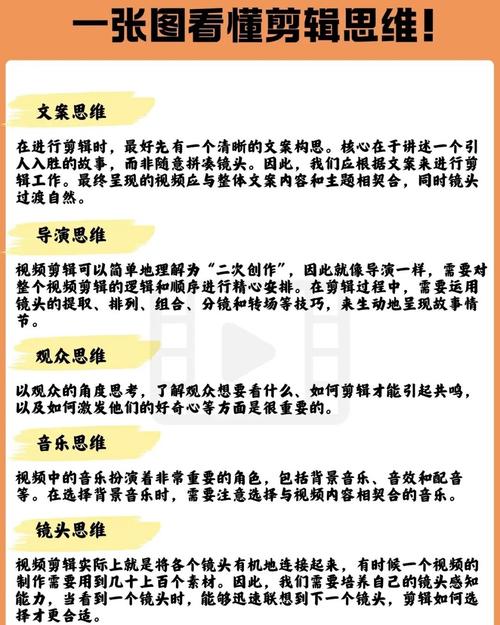
说实话,玩到后来我才发现,原来我这个剪辑师的老本行,帮了我大忙。说白了,两者的底层逻辑其实是通的。剪辑是把冗余的素材拆分,按叙事逻辑排序,输出最终的视频文件。切片呢?是把三维模型按Z轴拆分,按打印顺序排序,输出打印机的指令文件。都是拆分信息,重构顺序,输出可执行结果,对不对?

我之前打印一堆小配件,按默认的打完一个再打下一个,经常碰到小零件打印到一半脱落,后来我用剪辑排多轨道的思路,把所有零件同一层一起打,打完一层统一走下一层,就跟你剪不同镜头切不同轨道,每层对齐,节奏对了,出错率直接降了八成。

不过话说回来,很多玩3D打印的朋友总觉得切片只是个前置步骤,模型才是核心。我反倒觉得,3D打印的灵魂就是切片。同一个模型,不同的切片参数,打出来的东西完全不一样,就跟同一个素材,不同的剪辑师剪出来,完全是两个片子。你模型下得再完美,切片参数错了,全白搭,跟素材拍得再牛,剪辑剪稀碎,片子也火不了是一个道理。

最近打算自己切片打个定制的LUT收纳盒,给我那堆存LUT的U盘安个家。有同样跨界玩3D打印的剪友,评论区聊聊你踩过的切片坑,我再去取取经。
今日推荐
SLS粉末烧结:剪辑人做原创影视道具的黑科技
上个月赶一个漫改短片的商单,要做1:1的狼牙套道具,用FDM打印完磨了整整三天,层纹还是坑坑洼洼,甲方看了样片直接摇头。 朋友给我介绍了线上的SLS粉末烧结打印,寄过来拆开我直接惊了。 几乎看不出层纹,强度够我往地上砸,当天喷完漆就交货,省出了两天剪片调色的时间。 为什么做视频的要懂SLS粉末烧结? 现在做原创内容,不管是短剧还是测评,谁没做过几个定制道具

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表