查看: 2|回复: 0

从吐丝到成型:拆解FDM打印过程的细节坑点

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-22 19:40 | 显示全部楼层 |阅读模式
上周帮剪片部同事打了个定制剪辑键盘增高架,蹲在打印机旁边盯了三个小时,发现好多玩了大半年FDM的朋友,都说不清完整的FDM打印过程到底藏着多少细节。好多人就是扔个STL进去等成品,废了半卷耗材还不知道问题出在哪。

前置准备:不是切好STL就完事儿


拿到模型第一步当然是切片,但真不是拖进去点导出就完事。
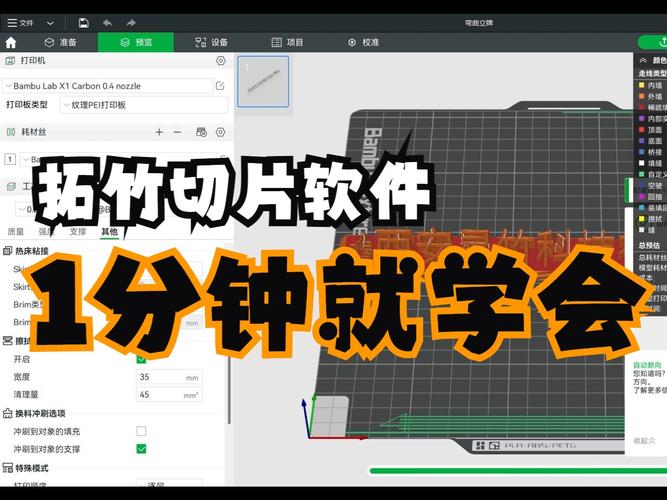
💡 你得根据你要打的东西调参数:做结构件就要加厚壁、调高填充密度,做装饰摆件就可以降填充省耗材。支撑该加在哪不该加在哪,也是门道——加少了悬垂部分直接塌成泥,加多了拆完一身坑,表面全是划痕。床附着力也要调,玻璃床要涂胶,PEI床要擦干净,冬天温度低还要贴美纹纸防翘边。


FDM打印切片软件参数设置界面


说实话,我刚入门的时候全用默认参数,打个小小的收音麦支架都废了三卷PLA。现在我每次切片都要花十分钟核对参数,比我剪片核对字幕还仔细。
接下来就是预热。PLA和ABS的预热温度差了快50度,绝对不能乱套。PLA喷嘴一般190到210度,热床60度足够;ABS喷嘴要到240度以上,热床得100度才能hold住不翘边。我第一次打ABS的时候没关阳台窗,冬天风刮进来,热床温度掉了15度,打了一半整个件翘起来刮到喷嘴,一晚上白等,那个懊恼劲,真的不想提第二次。

逐层成型:每一步都不能走神


预热完成就是调平归零,然后正式开始打印。
大多数人栽在第一层。第一层打印的精度直接决定了整个成品的成败。喷嘴离热床太远,吐丝粘不上,打个两行就直接飞料;太近,丝挤不出来,挤得满床都是塑料疙瘩,抠都抠不下来。我现在每次打印都蹲在旁边看完第一层,没问题才敢去喝口水剪片子,懂的都懂。
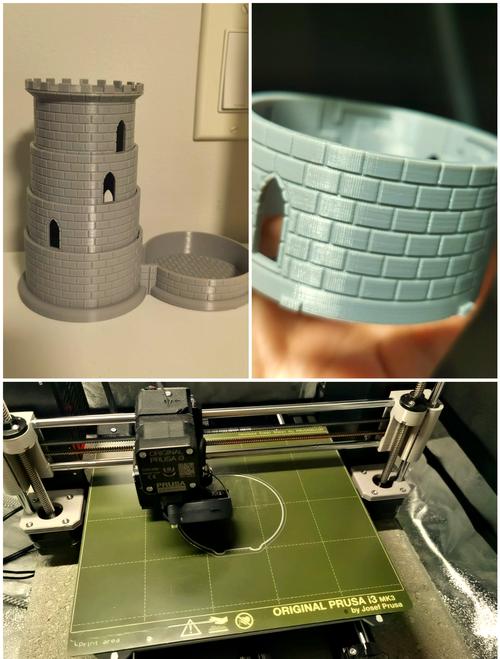
FDM打印的核心逻辑就是逐层堆积,喷嘴按照切片规划好的路径走X轴Y轴,打完一层,Z轴抬一个层高的高度,再打下一层,循环往复直到整个件成型。说穿了和我们剪视频逐帧合成有点像,每一帧都对,最后成片才没问题,错一帧都可能出bug。


FDM打印机逐层打印工作实拍


打印过程里的突发状况真的多了去了。耗材绕线扯断了,喷嘴堵了不出丝,热床松了模型移位,你离开一小时回来,得到的就是一坨莫名其妙的塑料废料。我之前打剪辑台的走线槽,就离开接了个甲方电话,回来模型歪了,半卷耗材就这么没了❗ 心疼了好几天。

后处理:收尾才见真功夫


后处理:收尾才见真功夫


打印完了可不是直接拿下来用就完了。
首先要等冷却。热床还烫着你就硬抠,要么把件掰裂,要么刮花热床的涂层,我刚玩的时候干过这事,换个PEI床花了小两百,真的疼。
拆完支撑要去毛刺。FDM天生就有层纹,哪怕你用0.1毫米的层高打,边缘还是会有细细的阶梯感。要是做日常用的配件,拿美工刀刮掉多余的拉丝就行;要是要做外观件,就得拿砂纸从200目磨到2000目,嫌麻烦还可以浸丙酮抛光,出来和注塑件没差。
我帮同事打的那个键盘增高架,磨了整整四十分钟,最后抛成半光面,放在剪辑台上刚好卡下他的剪辑键盘,底下还留了放USB分线器的空间,比网上买的成品好用一万倍。

我们做视频剪辑的,好多桌面配件都是非标品,想买个完全贴合自己需求的,找遍淘宝都找不到,自己用FDM打就是最舒服的选择。
搞懂FDM打印过程里的每个小细节,少踩几个坑,既能省耗材钱,又能拿到完全合心意的配件,这不比凑合用现成的香?
✅ 最后提一句:打印的时候尽量别长时间离人,尤其是打ABS这种耗材,真的要注意防火,别图省事吃大亏。
今日推荐
SLS粉末烧结:剪辑人做原创影视道具的黑科技
上个月赶一个漫改短片的商单,要做1:1的狼牙套道具,用FDM打印完磨了整整三天,层纹还是坑坑洼洼,甲方看了样片直接摇头。 朋友给我介绍了线上的SLS粉末烧结打印,寄过来拆开我直接惊了。 几乎看不出层纹,强度够我往地上砸,当天喷完漆就交货,省出了两天剪片调色的时间。 为什么做视频的要懂SLS粉末烧结? 现在做原创内容,不管是短剧还是测评,谁没做过几个定制道具

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表