查看: 2|回复: 0

3D打印切片入门:那些老玩家不会主动说的核心细节

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-15 10:01 | 显示全部楼层 |阅读模式
前阵子帮做3D打印up主的朋友剪一条科普片,翻了近百份切片教程,越翻越觉得离谱。大半教程都只会说“设好层高点生成就行”,真正踩过的坑半字不提。

3D打印切片根本不是“切层”这么简单


很多新手拿到模型,第一反应就是导入软件,输个0.2层高,点一键切片,等着出成品。出来的东西歪歪扭扭到处拉丝,还怪打印机精度不够。
说实话,打印机背这个锅真的冤。切片本质是给打印机写完整的运动指令,从每层的路径走向,到填充密度,再到支撑放置,甚至喷头进出料的速度,全是切片说了算。
差0.1mm的参数,出来的效果能差出一个档次。


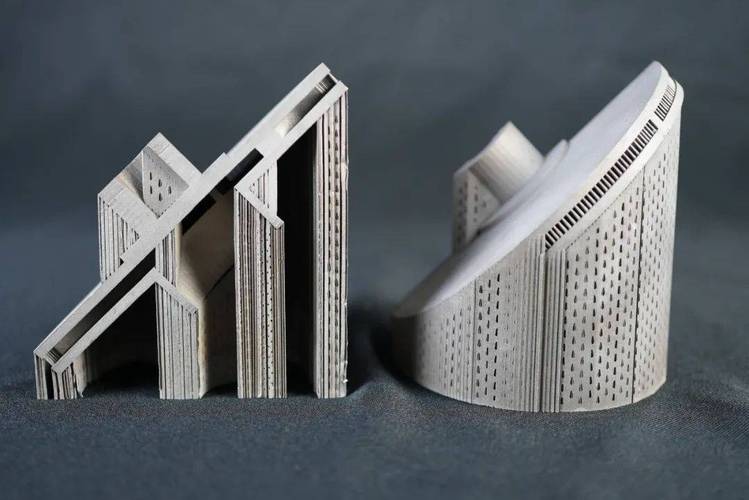
3D打印切片不同层高打印效果对比图


我上次帮朋友调一个15cm的初音手办模型,一开始用新手默认参数,打出来脸部纹理糊得像打了十层磨皮,眼睛都睁不开。找了半小时问题,才发现是轮廓数量设错了——默认开了1层轮廓,改成2层之后,线条瞬间清晰了,整个脸的立体感直接出来了。
很多人不知道,模型壁厚必须匹配喷嘴直径,0.4mm的喷嘴,壁厚尽量设成0.4的整数倍,不然会多出来多余的细路径,不光费料,还容易出纹理错位。💡

我踩过三次坑才摸透的切片技巧


第一个要说的就是支撑。别信软件的全自动支撑。
我之前打一个带悬空阳台的乡村小木屋模型,图省事开了全自支撑,切完打出来,支撑贴得满墙都是,揭下来直接把墙面带掉一块,补了半小时补土还是留坑。
后来学会手动框选支撑区域,只给悬空超过45度的部分加支撑,不光省料,拆完几乎不留印。


3D打印切片手动支撑自动支撑效果对比图


第二个是回抽参数,真的太玄学了。
我刚玩的时候,回抽距离设成默认的2mm,打出来的模型全是拉丝,像长了一脸胡茬,修都修不掉。❗后来看老玩家说要改到4-6mm,试了下5mm,整个模型瞬间干净得能当镜子。不过话说回来,回抽速度也不能太快,我上个月把回抽速度开到80mm/s,结果直接堵头了,通了半小时针头,手都酸到抬不起来...
第三个,热收缩补偿别忘了。换材质一定要换参数。用PLA打和用ABS打,收缩率差了快一个百分点,你用同一套切片参数,打完尺寸差一毫米,拼件的时候根本拼不上,白打。

选切片软件别盲目跟风追热门


选切片软件别盲目跟风追热门


现在网上到处吹Cura,说免费开源功能全,我刚入门的时候也用了大半年,确实对新手友好,预设参数多,不用自己瞎调。
但是大模型真的顶不住啊。我上次打一个1:12的高达胸像,模型文件快1G,导入Cura切到一半直接卡退,重启三次都是同一个地方崩,差点把我电脑砸了。
后来换了PrusaSlicer,二十分钟就切完了,路径规划还比Cura均匀,打出来的纹理细腻太多✅。
如果你用的是拓竹的打印机,BambuStudio其实更好用,自动匹配机器参数,切片速度快得离谱,就是闭源,老玩家想改一些深度参数不太方便,看你需求。
说实话,做3D打印内容的up主,剪切片过程的时候,软件界面整洁度真的影响视频观感,卡得半天不动的界面剪进去,观众看着都急,不如找个流畅顺手的,拍出来剪出来都好看。
我上次帮朋友剪的那期切片踩坑视频,把调参数前后的打印效果放一块对比,三天就涨了一万多粉,真的没想到。
切片这东西,从来没有什么万能参数。你得跟着自己的打印机磨,磨出一套适合它的参数,比抄十个大佬的作业都有用。
今日推荐
弹簧震动转场:剪辑新手也能学会的质感提升技巧
你有没有刷到过那种节奏感炸场的短快剪?转场的时候镜头“duang”一下带着弹性弹到下一个画面,不生硬不突兀,还把BGM的鼓点踩得刚刚好,看完只觉得爽,却摸不透到底怎么做的。 什么是真正的弹簧震动转场? 很多新手刚接触,以为弹簧震动就是给镜头加个随机抖动,套个预设就完事。错。 它本质是利用弹性缩放+微位移震动,配合BGM的重鼓点,用动态缓冲消掉两个镜头拼接

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表