查看: 2|回复: 0

拆解FDM打印过程:从建模到出件的避坑指南

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-15 10:21 | 显示全部楼层 |阅读模式
剪了快三年3D打印类的科普视频,攒了几十G的FDM打印素材,有完美出件的惊喜,也有各种翻车到笑到拍桌子的片段。今天就顺着流程捋,把我见过最多的坑都挖出来。


建模与切片:FDM打印的前置准备


很多新手看了几个短视频,觉得FDM不就是开机按打印,坐着等出件就行。错得离谱。


整个流程的第一步,永远是搞定三维模型。不管是你自己画的,还是从模型网站下的,都要先检查有没有破面、法线翻转,不然切片软件直接给你切得乱七八糟,打出来缺胳膊少腿都不知道为啥。


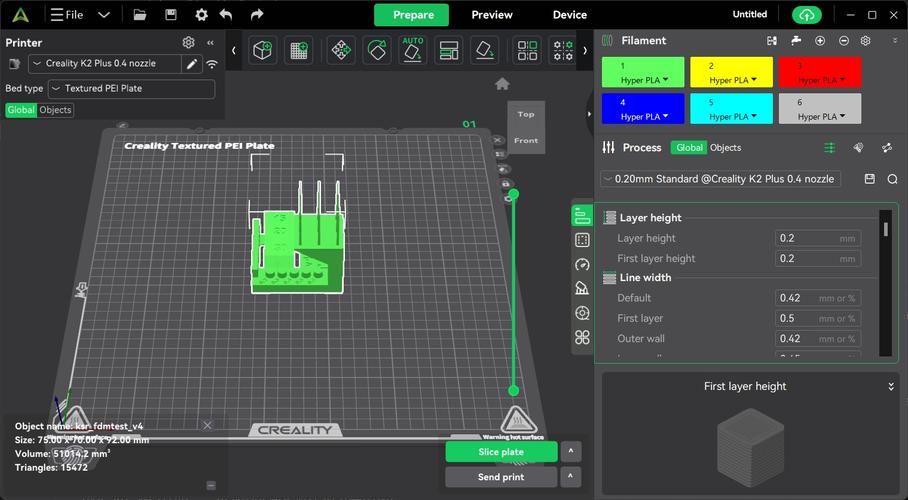
接下来就是切片,这步是FDM打印过程里最影响成品质量的环节,没有之一。层高直接决定打印精度和速度,打精细的手办零件用0.1mm层高,细腻得几乎摸不出分层,但是打个十厘米的件都要耗四五个小时;打个不碰的摆件用0.3mm也不是不行,速度快一倍,但是侧面积累的颗粒感能卡到指纹,自己掂量。


FDM打印切片软件层高参数设置界面


填充率也是同理,要承重的工具手柄,填充率拉到50%以上都不过分,打个摆书架上的装饰,10%的填充都绰绰有余,省下来的耗材多打两个不好吗?还有支撑,悬空超过45度一定要加,别嫌费料,不然打出来塌成豆腐渣,更浪费。


预热与挤出:真正的打印启动环节


说实话,我见过八成的翻车,都出在这一步。


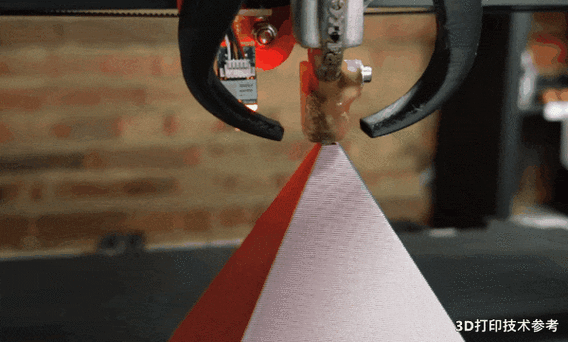
切片导出导完,导入机器,很多人手急,刚到温度就直接开印,甚至还没到设定温度就点启动。FDM的核心就是熔融塑料分层堆积,温度不够塑料熔不透,挤出来断断续续,分分钟堵头。温度太高塑料直接烤焦,也会堵,还会出臭得离谱的烟。


不同耗材的温度差得远了,PLA一般190-210℃,喷嘴够了就行,热床60℃足够防翘边;ABS得220-240℃,热床要到80℃,不然打不到一半边就翘起来,直接脱床。


FDM打印机喷嘴挤料预热状态实拍


我之前帮粉丝剪他的翻车合集,他急着给客户出件,喷嘴刚升到180℃就开挤,半熔不熔的塑料堵在喷嘴里头,拆了半小时才通开,手上沾的ABS粘糊糊的,洗了三遍还剩味儿,整个工作室熏了一下午,想想都难受。


💡 这里给个我剪视频时粉丝反馈最好用的小技巧:预热完成后,手动挤个1-2厘米的料,看看出丝是不是均匀连续,有没有断断续续的情况,没问题再开印❗ 花十秒换几小时的心安,值。


过程监控与后处理:出件才算是结束


过程监控与后处理:出件才算是结束


开了打印就锁门出去逛街?这种操作我敬你是勇士。


第一层打印是整个FDM打印过程的核心,第一层没贴平热床,后面堆得再高也是白搭。打印前一定要调平热床,这个步骤再麻烦都不能省,我见过太多新手嫌调平麻烦,随便拧两下就开印,第一层打出来要么粘不上掉下来,要么挤太死铲都铲不下来。


大尺寸的打印件,打个七八个小时甚至十几个小时的,最好隔半小时过去瞟一眼。别问我怎么知道的。去年我自己打一个1比12的高达胸像,算好时间八个小时出件,开了打印就去睡觉,定了闹钟醒,结果闹钟没响,我醒过来的时候都快打完了,凑近一看,中途耗材用完了机器没触发检测,打了一半空心,那叫一个懊恼,直接把半成品丢素材箱,后来剪翻车视频还用了它,涨了不少粉…


打印完成也别着急抠。等热床慢慢凉下来,PLA会自己收缩和热床分离,轻轻一撬就下来,硬抠很容易掰断尖细的边角,白瞎几个小时的功夫。取下来之后,剪支撑,修水口,细砂纸抛一遍,嫌麻烦的喷个漆,一件成品就出来了。


不过话说回来,玩FDM哪有不翻车的。我剪过那么多素材,十件里面能有三四件一次成就不错了,翻车多了攒点素材,剪个吐槽视频放论坛,不比干巴巴的教程涨粉快,对吧?


✅ 整个流程走下来,其实每一步都没什么太深的技术门槛,无非就是多留心,别偷懒省步骤,多试几次,就能稳定出不错的成品了。
今日推荐
弹簧震动转场:剪辑新手也能学会的质感提升技巧
你有没有刷到过那种节奏感炸场的短快剪?转场的时候镜头“duang”一下带着弹性弹到下一个画面,不生硬不突兀,还把BGM的鼓点踩得刚刚好,看完只觉得爽,却摸不透到底怎么做的。 什么是真正的弹簧震动转场? 很多新手刚接触,以为弹簧震动就是给镜头加个随机抖动,套个预设就完事。错。 它本质是利用弹性缩放+微位移震动,配合BGM的重鼓点,用动态缓冲消掉两个镜头拼接

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表