查看: 2|回复: 0

金属打印支撑:踩过无数坑才摸出来的实战经验

[复制链接]

0

主题

0

回帖

0

积分

投稿达人V6

积分
0
发表于 2026-9-22 20:40 | 显示全部楼层 |阅读模式
上个月帮做机甲测评的朋友剪vlog,顺带帮他出金属打印的主体骨架,差点死在支撑上。

别迷信自动支撑——金属打印的支撑跟FDM不是一回事


很多人拿普通PLA打印的逻辑套金属打印,打开切片软件点一下自动生成就上传开打。

我第一次就是这么干的。

打完拆件,直接把悬挑的关节位掰断了。一千多块的粉末废了一半。真疼。

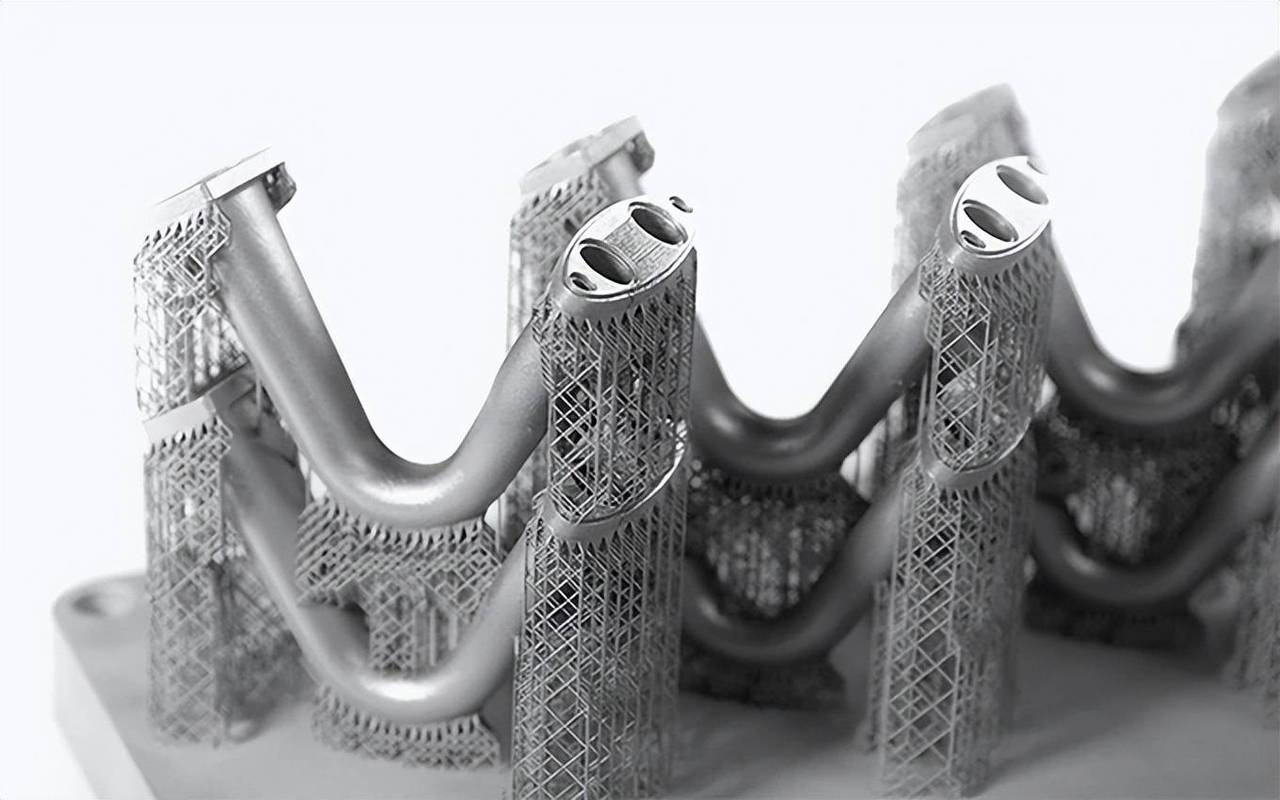
SLM金属打印的支撑,核心作用从来不是只拉住悬空件——它还要导走熔融金属的热量,抵消热应力变形。普通自动支撑只会卡你悬空角度的阈值,根本不会管热应力堆在哪里,更不会考虑你之后拆不拆得掉。


SLM金属打印错误自动支撑崩件实拍图


很多自动支撑顺手就加在薄壁转角的展示面上,拆的时候一敲就带掉一块成品,你说气不气?

说实话,我现在接金属打印的单,自动支撑生成完,至少要改两个小时。把不该加的删掉,该加密的地方补上,所有接触点挪到非展示面——都是为了之后少出事,也少给后期剪辑留烂摊子。毕竟我们剪打印vlog,总不能每个成品都打码遮瑕疵吧?

不同结构的金属件,支撑选不对全白费


我见过太多人,不管什么结构都用树形支撑。错的离谱。

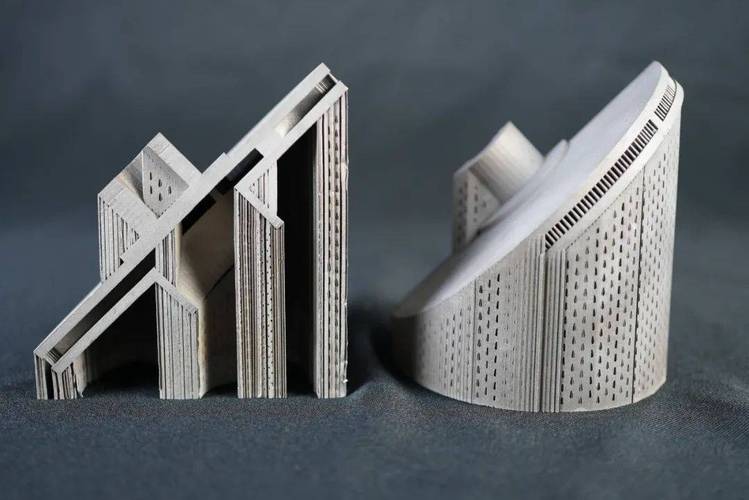
做大平面悬挑的机甲外甲、文创摆件面板,别用细细的树形支撑。撑不住,也导不走热。打完平面翘得能当船帆,平整度差到拍出来一眼就能看见坑。这种地方要用块状网格支撑✅。虽然多耗点粉末,但是热导得出去,变形量控制住,成品平整度够,拍视频不用修瑕疵。

做精密高达刻线、珠宝嵌件这种小细节,反而要用细树形支撑。接触点小,拆完几乎不用打磨,表面光滑,成品展示的时候怎么拍都好看,后期省出半小时喝奶茶不好吗?❗

大镂空的艺术摆件、内部复杂结构的零件,一定要加辅助支撑梁。不然打印到一半,温度堆起来,整个镂空结构直接歪掉。你拍了大半个月的进度素材全废,重打重拍又是半个月,折腾不起。


金属打印不同结构支撑效果对比图


别小看支撑接触点的大小。我之前做一个2mm厚的金属logo,接触点默认设成0.5mm,拆完字边坑坑洼洼,磨了十分钟还是有印,剪成品展示的时候不得不加一层柔焦滤镜遮,麻烦得要死。现在我做细节件,接触点都改成0.2mm,拆完几乎看不到印。

拆支撑也有讲究,别亲手毁了成品


拆支撑也有讲究,别亲手毁了成品


很多人打完件,拿钳子对着支撑硬掰。停手吧。

金属打印的件,热处理之前脆得很,尤其是薄壁小件,硬掰分分钟断给你看。💡

正确的流程我给你们理理:先拿线切割把整个零件连大支撑从基底切下来,留个1-2mm的支撑余量,再拿粗砂纸磨掉大支撑块,最后换细砂纸抛接触点。一步步来,不会伤件。

树形小支撑怎么拆?拿斜口钳,从离零件远的地方下剪,一点点往接触点凑,别硬扯。受力歪一点,就可能在件上留下裂坑,拍视频的时候放大就露馅。

有人问水溶性支撑能不能用?说实话,目前主流SLM的水溶性支撑成本是普通支撑的三倍还多,除非是做内部流道这种手伸不进去拆的结构,不然真没必要。我之前图新鲜用水溶性打了一个散热件,泡了三天溶支撑,出来表面还是有残留,最后还是要上电磨抛,折腾半天没省下活,还多花了大几百,亏到姥姥家。

加支撑的时候,多花十分钟想想怎么拆。哪个位置下剪,会不会蹭到展示面,能不能把接触点全挪到背面。能提前做的事,别留到拆件甚至后期剪辑的时候补。

太多人不在乎支撑,觉得只是打印前的小事,等出了问题才追悔莫及。金属打印不便宜,一趟下来几千块,犯不着栽在这种小地方。

对吧?
今日推荐
弹性转场设计:让剪辑摆脱生硬感的隐形技巧
很多人剪片子转来转去就只会那几套:叠化渐变甩框,要么硬切到底,遇到情绪衔接不上的镜头,翻遍转场预设也找不到合适的,怎么调都觉得哪里怪怪的。 说破了,就是你的转场太死了。 到底什么是弹性转场设计 很多人以为弹性转场就是可调长度的预设转场,不对。 弹性转场的核心,是转场长度完全服务于当前镜头的内容和情绪,不固定、不统一,随片调整。 它和那种统一全片

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表