查看: 3|回复: 0

金属打印支撑:3D打印科普视频里没说透的干货

[复制链接]

1061

主题

0

回帖

3215

积分

投稿达人V6

积分
3215
发表于 2026-10-13 11:32 | 显示全部楼层 |阅读模式
上个月接了个商单,剪三条金属3D打印的工业科普片,改了七稿,甲方爸爸最后拍板说“把支撑那部分讲透”,差点把我头发熬掉。
坑踩多了,自然就熟了。
很多人看金属打印,只盯着成品精度、打印机功率,没人在乎支撑那点小事。

为什么说金属打印支撑是打印成败的命门


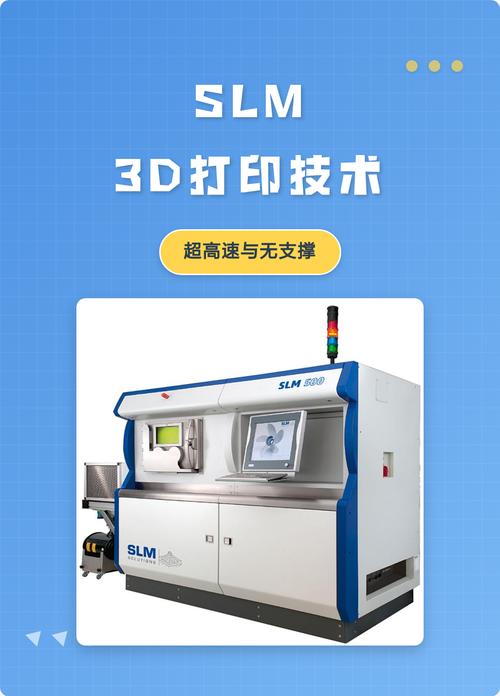
和FDM塑料打印不一样,塑料打印的支撑就是固定下形状,撕完扔了就完事。金属打印不一样,尤其是现在工业上常用的SLM选区激光熔融,支撑的作用远不止固定。
它还要导热。还要释放热应力。
零件打印过程中,激光反复烧金属粉,局部温度几千度,冷却的时候应力不均,直接给你裂成两半。合适的支撑能把多余的热量导出去,拉住变形的趋势,保住整炉零件。
💡我剪第一版的时候,压根没把这块当重点,一笔带过,直接被甲方打回。甲方说,我们一炉金属粉成本大几万,废一次就是大几万打水漂,支撑选不对,全玩完。


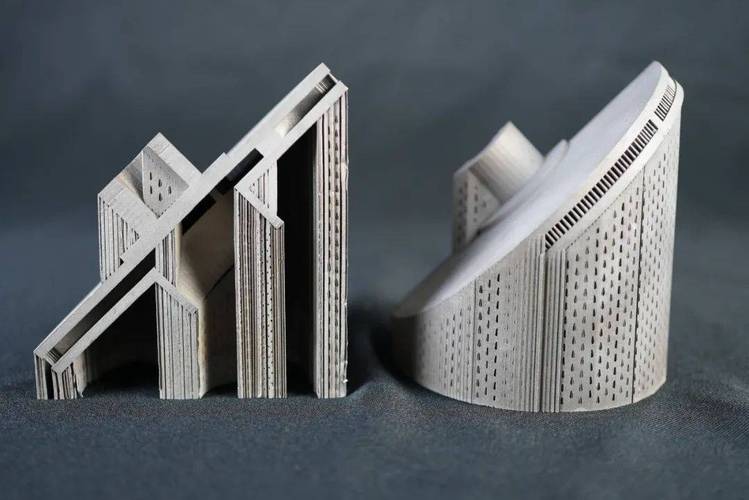
SLM金属打印带支撑的未处理零件图


说实话,我也是那时候才搞懂,金属打印的支撑根本不是凑数的,是核心工艺环节。哪怕你打印机再贵,参数调的再准,支撑错了,出来就是废件。

常见金属打印支撑类型,做视频怎么讲清楚


很多做科普视频的,这块都是糊过去,观众看完还是不知道自己该选哪种。我梳理了一下,常用的就四种,剪的时候分开标清楚,一目了然。
块状支撑:最传统的类型,适合大平面零件,强度够,打印不容易断,但是费粉,接触面积大,拆完之后表面坑坑洼洼,后期打磨成本能翻三倍。
树形支撑:现在越来越火,只有根部粗,越往上越细,像树枝一样撑住零件,省粉,接触点小,拆完表面几乎不用怎么磨。但是太细了容易断,一旦打印过程中支撑断了,零件直接塌。
点阵支撑:大多用在复杂内腔、多孔结构的零件,比如骨科植入物、航空发动机的叶片,透气性好,支撑强度均匀,就是对切片软件要求高,新手玩不转。


金属打印四种支撑结构对比示意图


❗做视频剪辑的时候,我特意给每种支撑加了不同颜色的描边,切到哪个就把哪个标亮,观众哪怕是第一次看,也不会看混。不过话说回来,很多小厂还是爱用块状支撑,嫌树形点阵切片慢,其实摊到成品率上,那点运算时间根本不算什么。

剪金属打印支撑内容,几个涨粉涨报价的小技巧


剪金属打印支撑内容,几个涨粉涨报价的小技巧


既然是发在非编论坛,给同行聊点干活的技巧。
我试过好多次,这块做好了,播放量和甲方认可度真的会涨。
一定要放拆支撑的原镜头!✅
那种带着铣刀慢慢削掉支撑,露出光亮平整的成品表面的过程,放个慢动作,配点低闷的工业BGM,观众根本划不走。我上次那条,光拆支撑那段的完播率就比平均高20%。
一定要放正反对比。
左边放合格支撑打出来的完整零件,右边放支撑错了变形开裂的废件,不用多说什么,反差感一出来,观众一下子就记住支撑的重要性了。
不要堆干参数。
很多人剪工业视频,对着屏幕念支撑间距、接触点大小,观众早睡着了。我一般是切到对应支撑类型,直接弹一个半透明的小卡片,上面标清楚适用场景、常用参数范围,一目了然,不挡画面,还专业。
上次刷到一个做3D打印的大V,说支撑随便选就行,怎么快怎么来。我笑了,那是没赔过废零件的钱罢了。
做工业类内容,拼的就是细节。别人不说的你说透,别人糊弄的你抠细了,自然有人找你。
今日推荐
做工业商单剪片必懂:喷砂打磨抛光到底差在哪,怎么剪出高级感
上个月接了个五金客户的产品宣传片,改了三版客户还说不对,说我把喷砂做成了抛光,完全没get到他们产品的卖点。气的我当天晚上找开加工厂的发小喝了三瓶冰啤,愣是把这三者的区别摸得门儿清。 别再混为一谈了!三者到底干的什么活 很多人听着三个词挨在一起,就默认是一回事。真不是。 喷砂是打头阵的。高压气流带着金刚砂或者石英砂狠狠打在工件表面,要么是除氧化

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表