查看: 3|回复: 0

做工业商单剪片必懂:喷砂打磨抛光到底差在哪,怎么剪出高级感

[复制链接]

1062

主题

0

回帖

3218

积分

投稿达人V6

积分
3218
发表于 2026-10-13 12:18 | 显示全部楼层 |阅读模式
上个月接了个五金客户的产品宣传片,改了三版客户还说不对,说我把喷砂做成了抛光,完全没get到他们产品的卖点。气的我当天晚上找开加工厂的发小喝了三瓶冰啤,愣是把这三者的区别摸得门儿清。

别再混为一谈了!三者到底干的什么活


很多人听着三个词挨在一起,就默认是一回事。真不是。

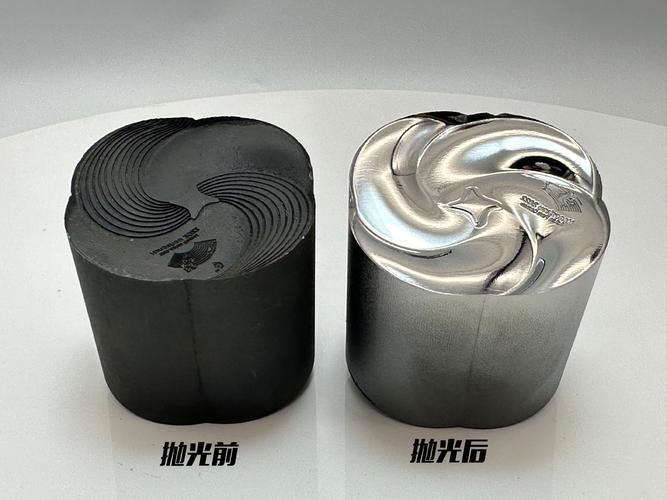
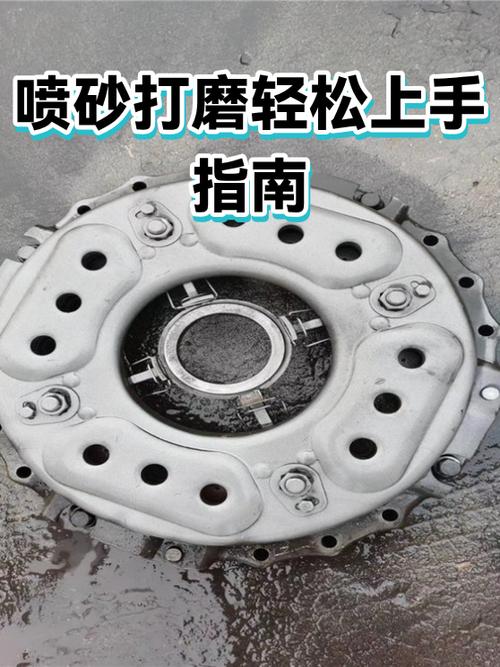
喷砂是打头阵的。高压气流带着金刚砂或者石英砂狠狠打在工件表面,要么是除氧化层、除锈,要么就是打出均匀的哑光磨砂纹理,给后续工序打基础。💡我之前一直以为喷砂就是“粗活”,后来才知道很多产品就要喷砂的质感,比如很多轻奢风五金拉手,最终效果就是喷砂出来的。

打磨是中间的过渡。喷砂之后工件表面会有不均匀的细微凸起,打磨就是用砂纸、砂轮或者百洁布把这些凸起磨掉,让表面更平整,衔接后道的抛光。

抛光就是最终的美容步骤。用抛光轮或者抛光膏把打磨好的工件抛到发亮,好的抛光能抛到镜面效果,亮得能照清楚你的眉毛。


五金工件喷砂打磨抛光效果对比图


对吧?三个工序,从粗到细,从哑光到高光,差的不是一点半点。剪的时候混了,客户一眼就能看出来不对。

剪喷砂打磨抛光工序,最容易踩的三个坑


我自己踩过,也见过很多新手踩,说出来给你们避避。

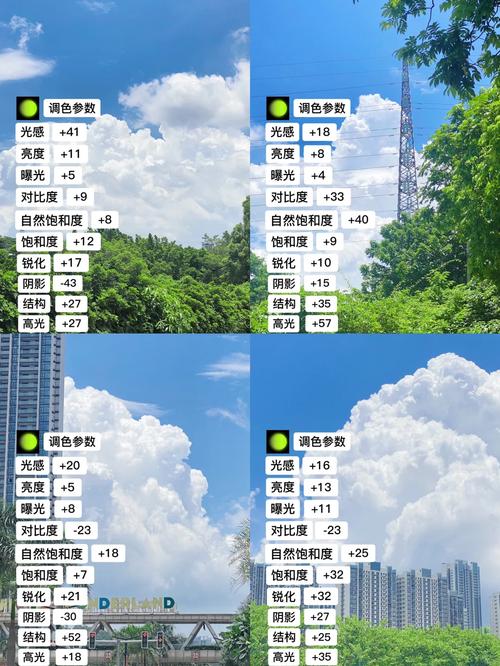
第一个坑,调色乱调。喷砂走的是哑光颗粒感,对比度别拉太猛,太高对比度会把细微的颗粒磨没,整得像一块平灰。抛光反过来,一定要压暗暗部,给亮部留一点点溢出,那种温润又清亮的光泽感才能出来❗。

第二个坑,节奏错配。喷砂是高压冲打的工序,劲很大,剪的时候配合重低音鼓点卡点,每一喷对应一个节拍,爽感直接就出来了。抛光是细活,师傅拿着工件慢慢抛,你剪那么快干嘛?慢推特写,拉长镜头,让观众能看清光泽慢慢爬满整个表面的过程,才对味。

第三个坑,音效偷懒。说实话我第一次剪的时候就犯这个错,找了个通用“打磨音效”就往上贴。结果客户说,你这声音不对,喷砂是带点闷劲的沙沙风噪,抛光是柔滑的摩擦声,完全不一样。现在我自己攒了一个音效包,分了喷砂/打磨/抛光三个分类,用的时候直接拿,再也没出过错。


非编软件中喷砂抛光画面调色参数对比图


不过话说回来,很多新手不是故意错,是真没见过真实的喷砂打磨抛光,只能对着素材瞎蒙,这不怪你,多跑两次加工厂就懂了。

剪好喷砂打磨抛光的几个实用小技巧


剪好喷砂打磨抛光的几个实用小技巧


我攒了大半年,试过有用的,都写在这。

第一,一定要给表面纹理特写。喷砂打侧光拍的素材,放大颗粒纹理,让观众能看清凹凸的质感,高级感直接翻三倍✅。抛光就拍反光流动,转工件的时候,那一道光从一头滑到另一头,不用你说,观众就能感觉到这个活做的细。

第二,流程别乱。客户要展示全工序,一定是毛坯→喷砂→打磨→抛光,顺着来,别搞什么倒叙插叙乱切,大部分看工业片的客户要的就是清晰,你乱了,他就觉得你不专业。

第三,素材差了能救。比如拍出来的喷砂没颗粒感,你就给整个图层加5%-8%的颗粒滤镜,别多,多了就假,刚好强化纹理就行。抛光不够亮,就给高光区域单独加个低强度的发光效果,柔一点,别整得像霓虹灯,那太廉价了。

吐槽一句,上次刷论坛看到个新手剪抛光,给工件加了个金闪闪的外发光描边,我的妈呀,那是五金模具,不是网游里的神器,尴尬得我脚趾抠出了地下停车场。

做商单嘛,拼到最后就是拼细节。你搞懂了喷砂打磨抛光的区别,剪出来的东西就是比别人准,客户自然愿意给你介绍新活。我这大半年接的工业单,通过率比之前高了快一倍,不就是多懂了这点行业知识么。不信你下次剪的时候试试,就知道我说的对不对。
今日推荐
弹性转场设计:打破固定转场的呆板感
剪片转场总觉得生硬?套完预设怎么看怎么别扭?其实你差的不是新的转场预设,是没搞懂弹性转场设计。 什么是真正的弹性转场,不是预设里的花架子 很多人对转场的理解还停留在「找个特效卡在两个镜头中间」。参数固定,时长固定,套上去就算完工。 出来的效果是什么样?音乐重拍都过了半秒,溶解还没结束。情绪都顶上去了,转场还在慢悠悠拖节奏。 我之前接过一个

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

免责声明:本站信息来自互联网,本站不对其内容真实性负责,如有侵权等情况请联系362039258#qq.com(把#换成@)删除。

Powered by Discuz! X5.0

在本版发帖QQ客服返回顶部
快速回复 返回顶部 返回列表